فلنج جوشی یکی از پرکاربردترین روشهای ایجاد اتصال قابل بازشدن در سیستمهای پایپینگ صنعتی است. در این ساختار، فلنج با عملیات جوشکاری به لوله متصل میشود و سپس اتصال دو فلنج روبهروی یکدیگر معمولاً با پیچ و مهره و Gasket کامل میشود. استاندارد ASME B16.5 علاوه بر ابعاد و Pressure-Temperature Rating فلنجها، الزامات مرتبط با Bolting، Gasket و Flanged Joint را نیز پوشش میدهد.
اما اصطلاح «فلنج جوشی» نباید به همه انواع فلنج تعمیم داده شود. سازندگان صنعتی، Welding Neck، Slip-On و Socket Welding را بهعنوان طراحیهای مستقل در کنار مدلهایی مانند Threaded، Blind و Lap Joint طبقهبندی میکنند.
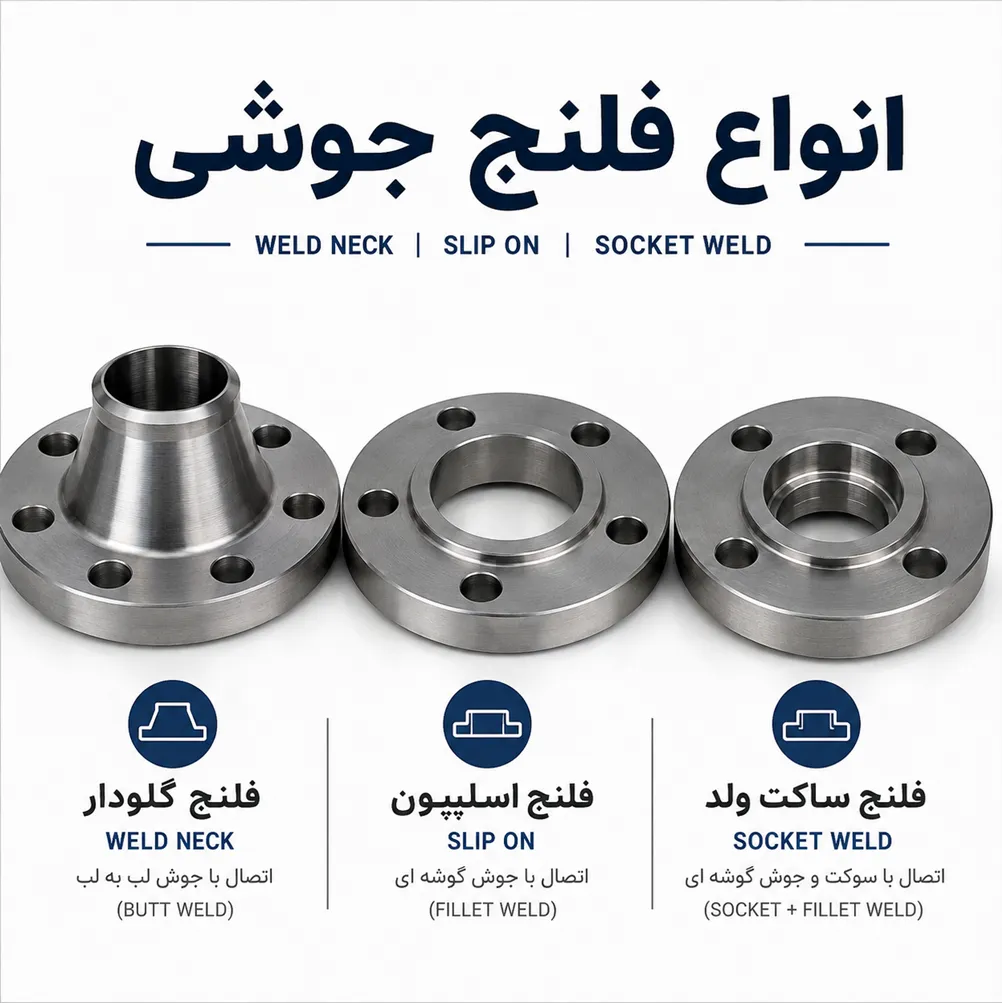
به همین دلیل در این مقاله سه مدل اصلی را بررسی میکنیم:
| نوع فلنج | روش اتصال به لوله | ویژگی اصلی |
|---|---|---|
| Weld Neck | Butt Weld | دارای گلویی مخروطی |
| Slip On | Fillet Weld | لوله داخل Bore فلنج قرار میگیرد |
| Socket Weld | Socket + Fillet Weld | لوله داخل سوکت داخلی قرار میگیرد |
| Threaded | رزوهای | ذاتاً نیازمند جوش نیست |
| Blind | — | برای مسدودکردن مسیر |
| Lap Joint | همراه Stub End | Backing Flange مستقیماً به لوله جوش نمیشود |
این تفکیک اهمیت زیادی دارد؛ زیرا نوع فلنج، نوع سطح آببندی و کلاس فشاری سه مشخصه جداگانه هستند. برای مثال یک فلنج میتواند از نوع Weld Neck، دارای Raised Face و در Class 300 باشد. شرکت ULMA نیز انواع Welding Neck، Slip-On و Socket Welding را جدا از Seal Faceهایی مانند RF، FF و RTJ فهرست میکند.
برای مشاهده خانواده محصولات موجود میتوانید دسته فلنج فولادی تجهیز فولاد را بررسی کنید. این دسته در حال حاضر مدلهای گلودار، اسلیپون و ساکت ولد را در کنار سایر فلنجهای کربن استیل پوشش میدهد.
فلنج گلودار جوشی چیست؟
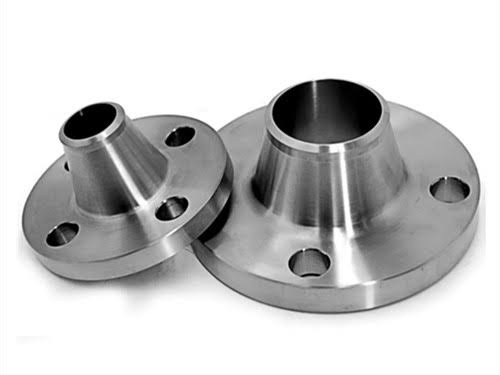
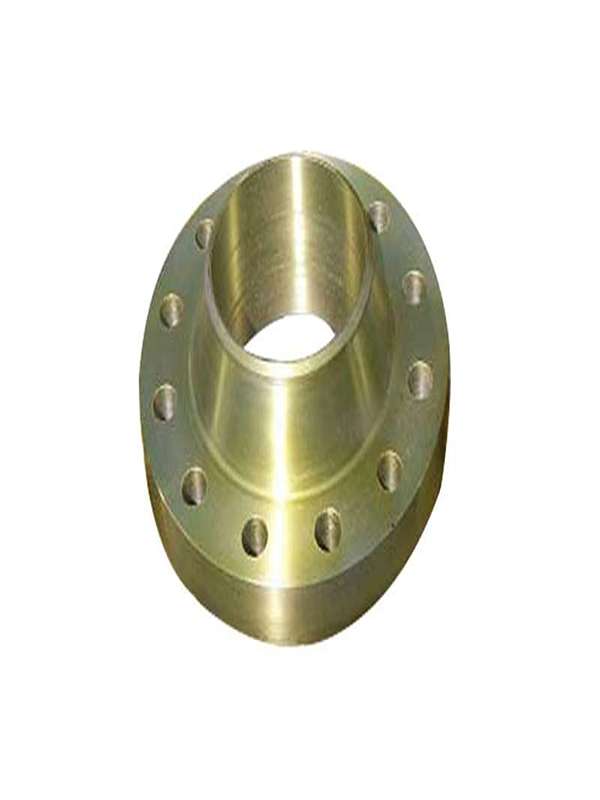
فلنج گلودار جوشی یا Weld Neck Flange دارای یک Hub یا گلویی مخروطی است که به سمت لوله امتداد پیدا میکند. انتهای این گلویی برای اتصال لببهلب به لوله آماده میشود و اتصال نهایی توسط Butt Weld شکل میگیرد.
ULMA در راهنمای انتخاب فلنجهای فورج، Welding Neck را فلنجی با گردن بلند معرفی میکند که برای ایجاد اتصال Butt Weld به لوله طراحی شده است. همین ساختار باعث میشود این نوع فلنج در شرایطی که فشار، دما، تنش مکانیکی یا احتمال نشتی اهمیت بیشتری دارد، یکی از گزینههای اصلی بررسی باشد.
ساختار فلنج Weld Neck
یک فلنج گلودار معمولاً از بخشهای اصلی زیر تشکیل میشود:
- صفحه اصلی فلنج
- سوراخهای پیچ
- سطح آببندی یا Facing
- گلویی مخروطی
- Bore داخلی
- انتهای آماده برای Butt Welding
گلویی مخروطی فقط یک تفاوت ظاهری نیست. تغییر تدریجی سطح مقطع بین فلنج و لوله کمک میکند انتقال تنش نسبت به یک تغییر هندسی ناگهانی کنترلشدهتر انجام شود؛ به همین دلیل Weld Neck در بسیاری از خطوط صنعتی سنگین مورد توجه قرار میگیرد. ULMA نیز این خانواده را برای شرایط شدیدتر فشار و دما و سرویسهایی که کنترل نشتی اهمیت بالایی دارد توصیه میکند.
فلنج گلودار چگونه به لوله جوش میشود؟
برخلاف Slip-On که لوله وارد داخل فلنج میشود، در Weld Neck انتهای لوله و انتهای گردن فلنج روبهروی یکدیگر قرار میگیرند و یک Butt Weld Joint ایجاد میشود.
به همین دلیل هنگام سفارش Weld Neck، فقط دانستن سایز اسمی فلنج کافی نیست. Bore فلنج باید با مشخصات لوله و طراحی پروژه هماهنگ باشد.
برای مثال باید مواردی مانند:
- NPS لوله
- ضخامت یا Schedule
- Pressure Class
- متریال
- Facing
- استاندارد ابعادی
مشخص باشند.
این نکته بهویژه در Weld Neck اهمیت بیشتری دارد، زیرا ناحیه اتصال باید با انتهای لوله و الزامات جوشکاری پروژه هماهنگ باشد.
ASME B16.5 در نسخه فعلی خود فلنجهای NPS ½ تا NPS 24 را در Classهای 150، 300، 400، 600، 900 و 1500 پوشش میدهد و برای Class 2500 محدوده NPS ½ تا NPS 12 را مشخص میکند. این استاندارد Pressure-Temperature Rating، مواد، ابعاد، تلرانس، Marking و Testing را نیز پوشش میدهد.
مزایای فلنج گلودار جوشی
یکی از دلایل اصلی استفاده از Weld Neck، ساختار پیوستهتر اتصال فلنج به لوله است.
مزایای مهم آن شامل موارد زیر است:
- اتصال Butt Weld به لوله
- انتقال مناسبتر تنش در ناحیه اتصال
- قابلیت استفاده در طیف وسیعی از سایزها
- مناسببودن برای بررسی در سرویسهای فشار و دمای بالاتر
- قابلیت استفاده در خطوط دارای بارهای مکانیکی و شرایط کاری سختتر
- امکان بازرسی جوش مطابق الزامات پروژه
البته این مزایا به این معنی نیست که Weld Neck در همه خطوط بهترین انتخاب است. طراحی پایپینگ، شرایط سرویس و هزینه ساخت و نصب باید همزمان ارزیابی شوند.
محدودیتهای Weld Neck
در مقایسه با Slip-On، نصب فلنج گلودار معمولاً به آمادهسازی و همراستایی دقیقتر اتصال Butt Weld نیاز دارد. ULMA نیز Slip-On را از نظر نصب سادهتر معرفی میکند، درحالیکه Weld Neck را برای شرایط کاری شدیدتر مناسبتر میداند.
بنابراین استفاده از Weld Neck فقط به دلیل «قویتر بودن» نباید به یک قاعده ثابت تبدیل شود. در یک خط عمومی با شرایط کاری ملایم ممکن است Slip-On از نظر اقتصادی و اجرایی منطقیتر باشد.
چه زمانی Weld Neck گزینه مناسبتری برای بررسی است؟
فلنج گلودار معمولاً زمانی در اولویت بررسی قرار میگیرد که:
- فشار یا دمای طراحی قابل توجه است؛
- بارهای مکانیکی و سیکلی اهمیت دارند؛
- خط اصلی فرایندی است؛
- قابلیت اطمینان اتصال اهمیت بالایی دارد؛
- Butt Weld در Specification پروژه تعریف شده است.
اما تصمیم نهایی باید براساس Piping Class و استاندارد پروژه انجام شود، نه صرفاً یک توصیه عمومی.
در تجهیز فولاد نیز صفحه اختصاصی فلنج گلودار فولادی فعال است و این خانواده محصول را پوشش میدهد.
یک نکته مهم درباره Class
عبارتهایی مانند Class 150 یا Class 300 به معنی تحمل فشار ثابت 150 یا 300 PSI نیستند. ASME B16.5 این کلاسها را در قالب Pressure-Temperature Rating تعریف میکند؛ بنابراین فشار مجاز به متریال و دمای کاری نیز وابسته است.
پس برای سفارش صحیح بهتر است بهجای عبارت کلی «فلنج گلودار 2 اینچ»، مشخصاتی مانند زیر اعلام شود:
Weld Neck Flange – 2 inch – Class 300 – RF – ASTM A105 – Bore مطابق Schedule لوله
این شکل سفارش احتمال خطا در انتخاب فلنج را به میزان زیادی کاهش میدهد.
فلنج اسلیپون (Slip On Flange) چیست؟
فلنج اسلیپون یا Slip On Flange یکی از رایجترین انواع فلنجهای جوشی است که به دلیل نصب سادهتر و هزینه اجرایی کمتر، در بسیاری از خطوط پایپینگ عمومی استفاده میشود.
در این نوع فلنج، لوله از داخل سوراخ (Bore) فلنج عبور میکند و پس از قرارگیری در موقعیت مناسب، با جوشکاری به فلنج متصل میشود. برخلاف فلنج گلودار که اتصال آن به روش Butt Weld انجام میشود، در Slip On معمولاً از Fillet Weld در قسمت داخلی و خارجی اتصال استفاده میشود.
در نتیجه، تفاوت اصلی این دو مدل در نحوه اتصال لوله به فلنج است:
- Weld Neck: لوله و فلنج بهصورت لببهلب جوش میشوند.
- Slip On: لوله داخل فلنج قرار گرفته و سپس جوش داده میشود.
صفحه محصول فلنج اسلیپون فولادی تجهیز فولاد نیز این نوع فلنج را با همین ساختار اتصال معرفی میکند. (tajhiz.bastansanat.com/)
ساختار فلنج Slip On
اجزای اصلی این فلنج شامل موارد زیر است:
- صفحه فلنج
- سوراخهای پیچ
- سطح آببندی (Facing)
- Bore عبور لوله
- ناحیه اتصال جوش
در زمان نصب، لوله تا موقعیت مشخصی داخل فلنج قرار میگیرد و سپس جوشکاری انجام میشود.
یکی از نکات مهم در این روش، کنترل موقعیت لوله داخل فلنج است. فاصله و نحوه قرارگیری لوله باید مطابق الزامات طراحی باشد تا کیفیت جوش و عملکرد اتصال حفظ شود.
مزایای فلنج اسلیپون
مهمترین دلیل استفاده گسترده از Slip On، سادگی نصب آن است.
مزایای اصلی:
- نصب سادهتر نسبت به Weld Neck
- همراستا کردن آسانتر با لوله
- سرعت بیشتر عملیات مونتاژ
- نیاز کمتر به دقت آمادهسازی انتهای لوله
- هزینه اولیه معمولاً پایینتر
به همین دلیل در بسیاری از خطوط عمومی، تأسیسات و پایپینگهایی که شرایط بسیار بحرانی ندارند، Slip On گزینه اقتصادیتری محسوب میشود.
محدودیتهای فلنج Slip On
با وجود مزایای اجرایی، Slip On برای همه سرویسها مناسب نیست.
در مقایسه با Weld Neck:
- مسیر انتقال تنش متفاوت است؛
- ناحیه جوش اهمیت بیشتری پیدا میکند؛
- برای برخی سرویسهای با سیکل حرارتی شدید یا تنشهای بالا ممکن است گزینه اول نباشد.
بنابراین انتخاب Slip On نباید فقط بر اساس قیمت کمتر انجام شود. شرایط واقعی خط مانند فشار، دما، ارتعاش، خوردگی و الزامات پروژه باید بررسی شوند.
فلنج ساکت ولد (Socket Weld Flange) چیست؟
فلنج ساکت ولد یا Socket Weld Flange یکی دیگر از انواع فلنجهای جوشی است که بیشتر در خطوط با سایز کوچکتر و سرویسهای مشخص مورد استفاده قرار میگیرد.
در این طراحی، داخل بدنه فلنج یک Socket یا نشیمنگاه داخلی وجود دارد. لوله داخل این قسمت قرار میگیرد و سپس از قسمت بیرونی با جوش گوشهای (Fillet Weld) متصل میشود.
تفاوت اصلی Socket Weld با Slip On در همین محل قرارگیری لوله است:
| ویژگی | Slip On | Socket Weld |
|---|---|---|
| محل قرارگیری لوله | عبور کامل از داخل Bore | قرارگیری داخل Socket داخلی |
| نوع جوش | Fillet Weld داخلی و خارجی | Fillet Weld خارجی |
| همراستایی | ساده | دقیقتر |
| کاربرد رایج | خطوط عمومی | بیشتر Small Bore |
مزایای فلنج Socket Weld
Socket Weld در برخی کاربردها مزیتهایی دارد:
- هممرکزی بهتر لوله داخل فلنج
- نصب مناسب در خطوط کوچکقطر
- کاهش نیاز به تجهیزات خاص برای همراستایی
- مناسب برای برخی سیستمهای فشار بالاتر در سایزهای کوچک
به همین دلیل در بعضی کلاسهای پایپینگ برای خطوط Instrumentation، سیستمهای کوچک فرایندی و سرویسهایی که کنترل دقیق اتصال اهمیت دارد، مورد استفاده قرار میگیرد.
محدودیتهای Socket Weld
Socket Weld نیز مانند هر طراحی دیگری محدودیت دارد.
مهمترین مواردی که باید بررسی شوند:
- محدودیت کاربرد در سایزهای بزرگ
- اهمیت فاصله نصب لوله داخل Socket
- نیاز به اجرای صحیح جوش
- محدودیت در برخی سرویسهای خورنده یا حساس
در بعضی سرویسها احتمال ایجاد فضای مرده (Crevice) در محل Socket باید بررسی شود، زیرا این ناحیه میتواند در شرایط خاص محل تجمع سیال یا خوردگی موضعی شود.
تفاوت فلنج Slip On و Socket Weld
این دو نوع فلنج در نگاه اول شباهت زیادی دارند، زیرا هر دو معمولاً با جوش گوشهای نصب میشوند؛ اما ساختار داخلی آنها متفاوت است.
Slip On
در Slip On:
- لوله از داخل فلنج عبور میکند؛
- موقعیت لوله با عبور از Bore تنظیم میشود؛
- معمولاً جوش داخلی و خارجی انجام میشود.
Socket Weld
در Socket Weld:
- لوله داخل یک نشیمنگاه داخلی قرار میگیرد؛
- محل قرارگیری لوله مشخصتر است؛
- اتصال بیشتر برای سایزهای کوچکتر بررسی میشود.
بهصورت خلاصه:
Slip On بیشتر برای نصب اقتصادی و عمومی شناخته میشود؛ Socket Weld بیشتر برای خطوط کوچکتر که کنترل موقعیت اتصال اهمیت دارد بررسی میشود.
مقایسه سه نوع اصلی فلنج جوشی
| معیار | Weld Neck | Slip On | Socket Weld |
| نوع جوش | Butt Weld | Fillet Weld | Fillet Weld |
| روش قرارگیری لوله | لببهلب | عبور از داخل فلنج | داخل Socket |
| نصب | نیازمند دقت بیشتر | سادهتر | دقیقتر در سایز کوچک |
| هزینه نصب | بالاتر | اقتصادیتر | متوسط |
| کاربرد رایج | سرویسهای حساستر | خطوط عمومی | Small Bore |
| مقاومت در برابر سیکلهای شدید | معمولاً مناسبتر | محدودتر | وابسته به سرویس |
| انتخاب نهایی | بر اساس طراحی | بر اساس شرایط خط | بر اساس شرایط خط |
آیا فلنج گلودار همیشه بهتر از اسلیپون است؟
خیر.
این یک تصور رایج اما نادرست است که Weld Neck را همیشه بهترین گزینه بدانیم.
فلنج گلودار زمانی مزیت خود را نشان میدهد که شرایطی مانند:
- فشار بالا،
- دمای بالا،
- تنش مکانیکی،
- بارهای سیکلی،
- اهمیت بالای قابلیت اطمینان اتصال
وجود داشته باشد.
اما در بسیاری از خطوط عمومی، Slip On میتواند از نظر هزینه، نصب و تعمیرات انتخاب منطقیتری باشد.
انتخاب صحیح فلنج باید بر اساس Piping Specification پروژه انجام شود، نه یک رتبهبندی ساده از «بهتر» و «ضعیفتر».
جمعبندی بخش انواع فلنج جوشی
سه مدل اصلی فلنج جوشی که در صنعت بیشتر مورد استفاده قرار میگیرند عبارتاند از:
- Weld Neck: برای اتصال Butt Weld و شرایط کاری حساستر
- Slip On: برای نصب سادهتر و کاربردهای عمومی
- Socket Weld: برای بسیاری از خطوط کوچکقطر و اتصال دقیقتر
شناخت تفاوت این سه مدل باعث میشود هنگام خرید، فقط بر اساس ظاهر یا قیمت تصمیم گرفته نشود و فلنج متناسب با شرایط واقعی خط انتخاب شود.
کدام فلنجها جوشی محسوب نمیشوند؟
یکی از اشتباهات رایج در معرفی انواع فلنج این است که فلنج دندهای، کور، Lap Joint، Orifice و انواع Facing مانند RF و RTJ همگی زیر عنوان «فلنج جوشی» قرار میگیرند. این طبقهبندی دقیق نیست.
فلنجها را باید از نظر نوع اتصال به لوله، طراحی بدنه و سطح آببندی از یکدیگر تفکیک کرد. سازندگان فلنج نیز Welding Neck، Slip-On، Socket Welding، Threaded، Blind و Lap Joint را بهعنوان طراحیهای مجزا فهرست میکنند.
فلنج دندهای؛ Threaded Flange
Threaded Flange دارای رزوه داخلی است و روی انتهای رزوهشده لوله بسته میشود. بنابراین روش اصلی اتصال آن به لوله، رزوه است و نباید آن را در گروه اصلی فلنجهای جوشی مانند Weld Neck یا Slip-On قرار داد.
این طراحی زمانی مطرح میشود که Piping Specification استفاده از اتصال Threaded را مجاز بداند.
در نتیجه:
Threaded = روش اتصال رزوهای
Weld Neck / Slip-On / Socket Weld = روشهای اتصال جوشی
این تفاوت هنگام سفارش اهمیت زیادی دارد؛ زیرا عبارت کلی «فلنج ۱ اینچ» بدون مشخصکردن نوع اتصال اطلاعات کافی برای خرید ایجاد نمیکند.
آیا فلنج کور جوشی است؟
Blind Flange یا فلنج کور برای مسدودکردن انتهای یک خط، نازل یا اتصال فلنجی استفاده میشود. این فلنج Bore عبور سیال ندارد و معمولاً با پیچ و مهره به فلنج مقابل متصل میشود.
بنابراین خود Blind Flange مانند Weld Neck به انتهای لوله Butt Weld نمیشود.
ممکن است فلنج مقابل آن از نوع جوشی باشد، اما این موضوع Blind Flange را به یک «فلنج جوشی» تبدیل نمیکند.
برای مثال اگر در انتهای خط یک Weld Neck به لوله جوش داده شده و سپس یک Blind Flange روی آن بسته شود، اتصال جوشی متعلق به Weld Neck است، نه Blind Flange.
فلنج Lap Joint چگونه نصب میشود؟
Lap Joint Flange معمولاً همراه با Stub End استفاده میشود.
در این آرایش:
- Stub End به لوله متصل میشود؛
- Lap Joint Flange پشت Stub End قرار میگیرد؛
- خود Backing Flange مستقیماً به لوله جوش نمیشود.
به همین دلیل Lap Joint را نباید از نظر روش اتصال مستقیم به لوله همرده Weld Neck یا Slip-On دانست. ULMA نیز Lap Joint را بهعنوان خانوادهای مستقل از Welding Neck، Slip-On و Socket Welding معرفی میکند.
این طراحی در شرایطی میتواند مزیت داشته باشد که امکان چرخش Backing Flange برای همراستاکردن سوراخهای پیچ یا انتخاب متفاوت متریال Stub End و فلنج اهمیت داشته باشد.
آیا Orifice Flange یک نوع فلنج جوشی مستقل است؟
خیر، حداقل نه به همان معنایی که Weld Neck، Slip-On یا Socket Weld را براساس روش اتصال دستهبندی میکنیم.
Orifice Flange بخشی از یک آرایش اندازهگیری اختلاف فشار برای Orifice Plate است و مشخصات آن در ASME B16.36 پوشش داده میشود.
نسخه فعلی ASME B16.36 فلنجهای Orifice را با اتصالهای مختلف پوشش میدهد؛ از جمله:
- Welding Neck در Classهای 300 تا 2500
- Slip-On در Class 300
- Threaded در Class 300
بنابراین «Orifice» کاربرد و طراحی تخصصی مجموعه را مشخص میکند و الزاماً یک روش اتصال مستقل به لوله نیست.
RF، FF و RTJ نوع فلنج جوشی نیستند
این موضوع یکی از مهمترین اصلاحات مقاله است.
عبارتهای:
- RF – Raised Face
- FF – Flat Face
- RTJ – Ring Type Joint
به Facing یا سطح تماس و آببندی فلنج مربوط هستند، نه روش اتصال فلنج به لوله.
ASME B16.5 الزامات ابعادی مربوط به Flange Facing را در کنار Pressure-Temperature Rating، ابعاد، متریال و سایر مشخصات فلنج پوشش میدهد.
بنابراین یک مشخصه کامل میتواند مثلاً چنین باشد:
Weld Neck – Class 300 – RF
در این عبارت:
| مشخصه | معنی |
|---|---|
| Weld Neck | نوع فلنج و روش اتصال به لوله |
| Class 300 | رده فشار–دما |
| RF | نوع Facing |
این سه مشخصه نباید با یکدیگر اشتباه گرفته شوند.
تفاوت نوع فلنج، Class و Facing
برای انتخاب صحیح میتوان مشخصات فلنج را در سه لایه جدا کرد:
نوع اتصال و طراحی
مانند:
Weld Neck، Slip-On، Socket Weld، Threaded، Lap Joint یا Blind
Pressure Class
مانند:
Class 150، 300، 600، 900 و…
ASME B16.5 این کلاسها را در قالب Pressure-Temperature Rating تعریف میکند؛ بنابراین Class 300 به معنی فشار ثابت 300 PSI نیست. citeturn417638search1
Facing
مانند:
RF، FF یا RTJ
پس عبارتی مانند «فلنج جوشی RF» هنوز مشخصات کافی برای خرید نیست. حداقل باید نوع فلنج، سایز، Class، Facing و متریال نیز مشخص شوند.
جمعبندی طبقهبندی فلنجها
برای جلوگیری از سردرگمی میتوان این جدول را مبنا قرار داد:
| اصطلاح | چه چیزی را مشخص میکند؟ |
| Weld Neck | نوع فلنج / اتصال Butt Weld |
| Slip-On | نوع فلنج / اتصال جوشی |
| Socket Weld | نوع فلنج / اتصال Socket Weld |
| Threaded | اتصال رزوهای |
| Blind | فلنج مسدودکننده |
| Lap Joint | طراحی همراه Stub End |
| Orifice | طراحی تخصصی برای اندازهگیری جریان |
| RF | Facing |
| FF | Facing |
| RTJ | Facing |
| Class 150/300/600 | Pressure Class |
بنابراین اگر هدف جستوجو «انواع فلنج جوشی» باشد، هسته اصلی مقایسه باید روی Weld Neck، Slip-On و Socket Weld باقی بماند؛ سایر موارد برای جلوگیری از اشتباه در انتخاب توضیح داده میشوند، نه اینکه همگی یک نوع فلنج جوشی معرفی شوند.
استاندارد فلنج جوشی چیست؟
در پروژههای صنعتی، انتخاب فلنج جوشی فقط با مشخصکردن سایز و نوع فلنج کامل نمیشود. استاندارد ابعادی، Pressure Class، متریال، Facing و مشخصات لوله نیز باید با طراحی پایپینگ هماهنگ باشند.
یکی از مهمترین استانداردهای مورد استفاده، ASME B16.5 است. نسخه فعلی این استاندارد، ASME B16.5-2025، فلنجها و Flanged Fittings را در محدوده NPS ½ تا NPS 24 پوشش میدهد و مواردی مانند Pressure-Temperature Rating، متریال، ابعاد، تلرانس، Marking و Testing را مشخص میکند.
برای قطرهای بزرگتر، ASME B16.47-2025 فلنجهای فولادی در محدوده NPS 26 تا NPS 60 را پوشش میدهد. این استاندارد شامل Classهای 75، 150، 300، 400، 600 و 900 است.
Class 150، 300 و 600 چه معنایی دارند؟
این اعداد را نباید مستقیماً معادل فشار کاری بر حسب PSI در نظر گرفت.
برای مثال:
Class 300 ≠ فشار ثابت 300 PSI
Class یک رده Pressure-Temperature است و فشار مجاز واقعی فلنج با توجه به متریال و دمای کاری تعیین میشود. ASME B16.5 نیز کلاسها را در قالب Pressure-Temperature Rating تعریف میکند.
بنابراین هنگام خرید فقط گفتن «فلنج گلودار کلاس 300» کافی نیست.
فلنج جوشی فولادی یا استیل؟
بعد از انتخاب نوع فلنج، متریال یکی از مهمترین مشخصات سفارش است.
فلنج جوشی فولادی
فلنجهای Carbon Steel در بسیاری از خطوط نفت، گاز، بخار، آب صنعتی و سرویسهای فرایندی استفاده میشوند. در تجهیز فولاد، خانواده فلنج فولادی شامل مدلهای گلودار، اسلیپون، ساکت ولد، کور و دندهای است.
متریال دقیق باید مطابق Piping Specification پروژه انتخاب شود؛ بنابراین صرف عبارت «فلنج فولادی» برای سفارش فنی کامل نیست.
فلنج جوشی استیل
در محیطهایی که مقاومت در برابر خوردگی اهمیت بیشتری دارد، Stainless Steel میتواند گزینه مناسبتری برای بررسی باشد.
دسته فلنج استیل 304 و 316 تجهیز فولاد، مدلهای گلودار، اسلیپون، ساکت ولد و سایر خانوادههای فلنج استنلس استیل را پوشش میدهد. این صفحه گریدهای 304، 316 و 316L را نیز معرفی کرده است.
انتخاب بین فولاد کربنی و استنلس استیل باید بر اساس سیال، دما، محیط، خوردگی، فشار و Specification پروژه انجام شود.
هنگام خرید فلنج جوشی چه مشخصاتی لازم است؟
برای جلوگیری از اشتباه، بهتر است سفارش فلنج حداقل شامل این مشخصات باشد:
| مشخصه | نمونه |
|---|---|
| نوع فلنج | Weld Neck |
| سایز | 4 inch |
| استاندارد | ASME B16.5 |
| Class | 300 |
| Facing | RF |
| متریال | ASTM A105 |
| مشخصات لوله | Schedule مورد نیاز |
| تعداد | طبق سفارش |
در Weld Neck تطبیق Bore با مشخصات لوله اهمیت ویژهای دارد.
راهنمای سریع انتخاب انواع فلنج جوشی
برای انتخاب بین سه مدل اصلی میتوان از این منطق استفاده کرد:
Weld Neck:
وقتی Butt Weld، شرایط کاری حساستر، بار مکانیکی یا الزامات سختگیرانهتر پروژه مطرح است.
Slip-On:
وقتی نصب سادهتر، هزینه اجرایی و کاربرد عمومی خط اهمیت بیشتری دارد و Specification پروژه اجازه استفاده میدهد.
Socket Weld:
برای بسیاری از خطوط Small Bore که طراحی Socket Weld در Piping Class تعریف شده است.
هیچکدام از این سه مدل را نمیتوان بدون درنظرگرفتن شرایط پروژه بهصورت مطلق «بهترین» دانست.
مهمترین نکات قبل از سفارش
پیش از خرید این موارد را کنترل کنید:
- سایز NPS
- نوع Weld Neck، Slip-On یا Socket Weld
- استاندارد ساخت
- Pressure Class
- متریال
- Facing
- Schedule یا ضخامت لوله در موارد مرتبط
- فشار و دمای طراحی
- نوع سیال
- الزامات جوشکاری و بازرسی پروژه
این اطلاعات احتمال سفارش اشتباه را بسیار کمتر میکنند.
جمعبندی؛ کدام فلنج جوشی مناسبتر است؟
سه خانواده اصلی مورد بررسی در این مقاله عبارتاند از فلنج گلودار، اسلیپون و ساکت ولد.
تفاوت اصلی آنها در نحوه اتصال به لوله است:
- Weld Neck → Butt Weld
- Slip-On → قرارگیری لوله داخل فلنج و Fillet Weld
- Socket Weld → قرارگیری لوله داخل Socket و Fillet Weld
در مقابل، عباراتی مانند RF، FF و RTJ نوع سطح فلنج هستند و Class 150، 300 یا 600 نیز Pressure Class را مشخص میکنند. این مشخصات نباید با نوع فلنج اشتباه گرفته شوند.
برای استعلام قیمت و موجودی انواع فلنج جوشی میتوانید سایز، نوع فلنج، Class، متریال، Facing، مشخصات لوله و تعداد مورد نیاز را در اختیار کارشناسان تجهیز فولاد قرار دهید تا محصول متناسب با شرایط پروژه بررسی شود.
سوالات متداول درباره انواع فلنج جوشی
انواع اصلی فلنج جوشی کداماند؟
برای اتصال مستقیم جوشی به لوله، سه خانواده مهم عبارتاند از Weld Neck، Slip-On و Socket Weld. روش جوشکاری و ساختار اتصال این سه مدل با یکدیگر متفاوت است.
تفاوت فلنج گلودار و اسلیپون چیست؟
Weld Neck با اتصال Butt Weld به انتهای لوله متصل میشود، درحالیکه در Slip-On لوله داخل Bore فلنج قرار گرفته و اتصال معمولاً با Fillet Weld انجام میشود.
تفاوت Socket Weld و Slip-On چیست؟
در Socket Weld یک نشیمنگاه داخلی برای قرارگیری انتهای لوله وجود دارد؛ اما در Slip-On لوله از داخل Bore فلنج عبور میکند.
آیا فلنج کور یک فلنج جوشی است؟
Blind Flange برای مسدودکردن یک اتصال فلنجی استفاده میشود و خودش مانند Weld Neck مستقیماً به انتهای لوله Butt Weld نمیشود.
آیا Class 150 یعنی تحمل فشار 150 PSI؟
خیر. Class 150 یک رده Pressure-Temperature است و فشار مجاز واقعی به متریال و دمای کاری وابسته است. ASME B16.5 این Ratingها را مشخص میکند.