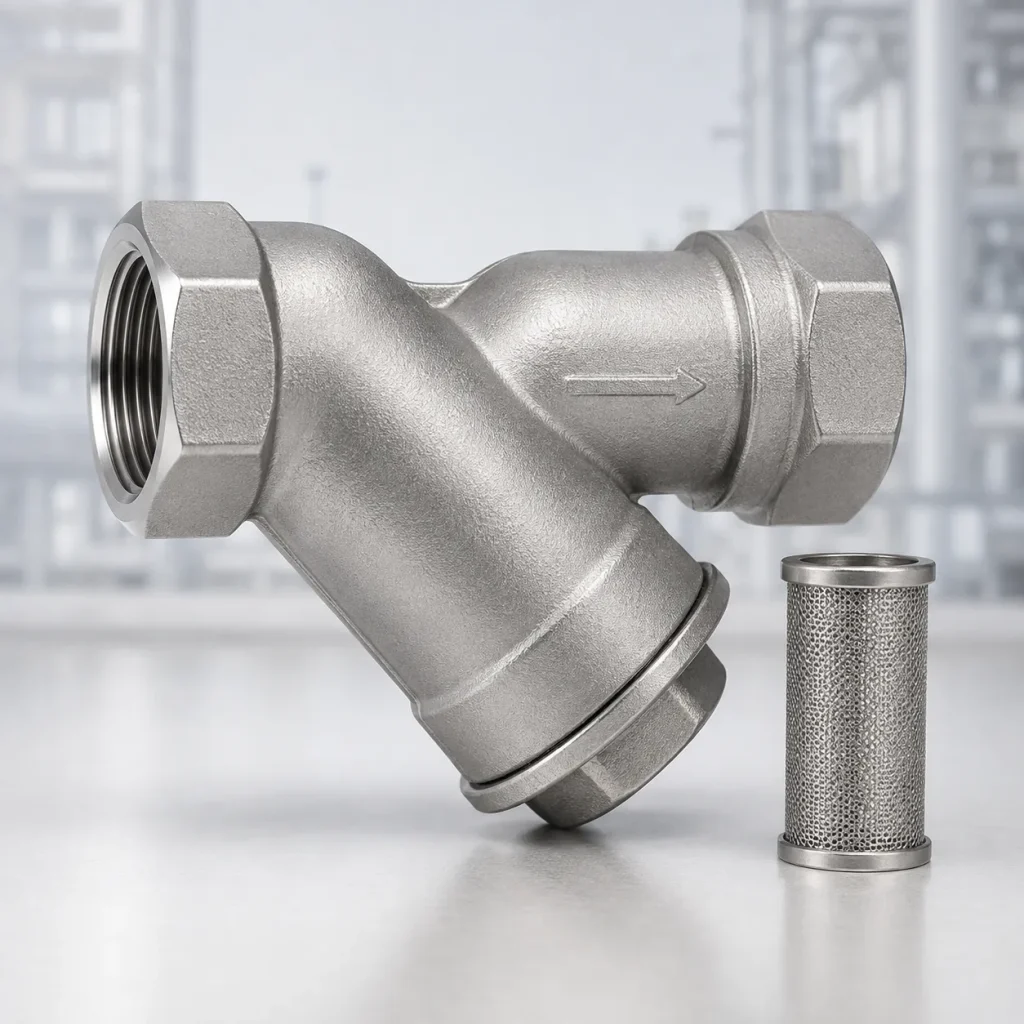
صافی دندهای استیل یا Stainless Steel Y Strainer قطعهای است که در مسیر لوله نصب میشود تا ذرات جامد و آلودگیهای بزرگتر از اندازه سوراخهای توری را از جریان جدا کند. هدف اصلی آن حفاظت از تجهیزات پاییندست مانند شیرآلات، تجهیزات اندازهگیری و سایر اجزای حساس سیستم است، نه انجام فیلتراسیون بسیار دقیق یا تصفیه کامل سیال.
مدلهای دندهای این تجهیز معمولاً در خطوط کوچکتر و سیستمهایی که اتصال رزوهای دارند استفاده میشوند. بدنه استنلس استیل نیز باعث میشود بتوان آنها را برای سرویسهایی بررسی کرد که مقاومت در برابر خوردگی اهمیت دارد؛ البته انتخاب بین استیل 304 و 316 باید بر اساس نوع سیال و شرایط واقعی خط انجام شود.
یکی دیگر از مشخصات تعیینکننده در انتخاب Y Strainer، اندازه توری یا Screen است. هرچه منافذ توری کوچکتر باشند، ذرات ریزتری متوقف میشوند؛ اما انتخاب توری بیش از حد ریز میتواند افت فشار و دفعات تمیزکاری را افزایش دهد. با مسدودشدن تدریجی Screen نیز افت فشار صافی افزایش پیدا میکند.
صافی دندهای استیل در یک نگاه
| مشخصه | توضیح |
|---|---|
| نام انگلیسی | Stainless Steel Y Strainer |
| وظیفه اصلی | جداسازی ذرات جامد از جریان |
| شکل رایج | Y شکل |
| اتصال | دندهای / Threaded |
| متریال متداول | استنلس استیل 304 یا 316 |
| عضو جداکننده | Screen / توری |
| انتخاب توری | بر اساس اندازه ذرات و شرایط خط |
| نگهداری | تمیزکاری دورهای Screen |
| کاربرد | حفاظت از تجهیزات پاییندست |
صافی Y یا Y Strainer چیست؟
Y Strainer یکی از رایجترین انواع Strainerهای پایپینگ است که بدنه آن از نظر ظاهری شکلی شبیه حرف Y دارد. شاخه مورب این تجهیز محل قرارگیری Screen یا توری است.
سیال از مسیر اصلی وارد بدنه میشود و هنگام عبور از Screen، ذراتی که از منافذ توری بزرگتر هستند متوقف میشوند. سیال پس از عبور از توری به مسیر لوله ادامه میدهد.
در سیستمهای بخار، Y-Type Strainer یکی از طراحیهای متداول Strainer است و ساختار جمعوجور آن امکان استفاده در شرایط مختلف پایپینگ را فراهم میکند.
نکته مهم این است که Strainer و Filter دقیقاً یک مفهوم ندارند. Strainer معمولاً برای گرفتن ذرات و Debris نسبتاً بزرگتر از جریان استفاده میشود، درحالیکه سیستمهای Filtration میتوانند برای جداسازی ذرات بسیار ریزتر طراحی شوند. بنابراین هنگام انتخاب نباید صرفاً عبارت «فیلتر استیل» را جایگزین مشخصات فنی Screen و اندازه منافذ Y Strainer کرد.
صافی دندهای استیل چگونه کار میکند؟
عملکرد Y Strainer پیچیده نیست، اما انتخاب درست Screen برای عملکرد مناسب آن اهمیت زیادی دارد.
1. ورود سیال به صافی
سیال از ورودی Y Strainer وارد بدنه میشود. جهت نصب باید با جهت جریان مشخصشده برای همان محصول مطابقت داشته باشد.
2. عبور جریان از Screen
سیال برای ادامه مسیر از Screen عبور میکند. این Screen دارای سوراخ یا مش مشخصی است که اندازه ذرات قابل عبور را تعیین میکند.
3. گیر افتادن ذرات
ذرات بزرگتر از سوراخهای Screen نمیتوانند همراه جریان از توری عبور کنند و در قسمت داخلی Strainer تجمع پیدا میکنند. Spirax Sarco نیز عملکرد Strainer را به همین صورت توصیف میکند: ذرات بزرگتر از منافذ Screen از ادامه حرکت در خط بازداشته میشوند.
4. خروج سیال از صافی
پس از عبور از Screen، جریان از خروجی Strainer خارج شده و به تجهیزات پاییندست میرسد.
5. تجمع آلودگی و نیاز به سرویس
با گذشت زمان، مواد جامد روی Screen جمع میشوند. هرچه سطح بیشتری از توری مسدود شود، مقاومت در برابر جریان و افت فشار افزایش پیدا میکند.
به همین دلیل Screen باید متناسب با میزان آلودگی خط بهصورت دورهای بررسی و تمیز شود. در برخی مدلها امکان Blowdown وجود دارد و در مدلهای دیگر برای سرویس باید Cap باز و Screen خارج شود.
اجزای اصلی صافی دندهای استیل
اگرچه طراحی دقیق هر سازنده متفاوت است، یک Y Strainer معمولاً از چند بخش اصلی تشکیل میشود.
بدنه یا Body
بدنه مسیر اصلی عبور سیال و محل قرارگیری سایر اجزاست. در صافی دندهای استیل، این قسمت از Stainless Steel ساخته میشود و گرید دقیق آن باید در زمان خرید بررسی شود.
اگر میخواهید تفاوت کلی خانوادههای استنلس استیل و عناصر آلیاژی آنها را بهتر بشناسید، مطلب فولاد ضد زنگ در تجهیز فولاد اطلاعات تکمیلی درباره این متریال ارائه میدهد.
Screen یا توری صافی
Screen بخش اصلی جداسازی ذرات است. عملکرد واقعی صافی تا حد زیادی به اندازه سوراخ، Mesh، سطح باز توری و میزان گرفتگی آن وابسته است.
برای مثال، حتی در یک خانواده صنعتی Y Strainer ممکن است Screenهای مختلف با Perforation یا Mesh متفاوت قابل سفارش باشند؛ بنابراین اندازه توری یک مشخصه ثابت برای تمام صافیها نیست.
Cap یا درپوش
درپوش در انتهای شاخه Y قرار دارد و امکان دسترسی به Screen را برای تمیزکاری، بازرسی یا تعویض فراهم میکند.
در برخی طراحیها Cap قابلیت نصب Blowdown یا Drain Valve را نیز دارد.
Gasket یا آببند درپوش
بین Cap و Body از سیستم آببندی مناسب استفاده میشود تا از نشتی جلوگیری شود. جنس دقیق Gasket باید با دما، فشار و نوع سیال سازگار باشد.
اتصال دندهای
در مدل Threaded، ورودی و خروجی صافی از طریق اتصال رزوهای به سیستم پایپینگ متصل میشوند. فقط تطابق سایز اسمی کافی نیست و نوع رزوه نیز باید هنگام سفارش مشخص شود؛ موضوعی که در ادامه مقاله در بخش تفاوت NPT، BSP و BSPT بهصورت مستقل بررسی میکنیم.
وظیفه اصلی صافی در خط چیست؟
وظیفه اصلی Strainer این است که قبل از رسیدن آلودگیهای جامد به تجهیزات حساستر، آنها را از جریان متوقف کند.
وجود Scale، ذرات ناشی از ساخت و نصب لوله، رسوبات یا سایر Debris میتواند روی عملکرد تجهیزات پاییندست تأثیر بگذارد. به همین دلیل در کاربردهایی مانند تجهیزات اندازهگیری نیز نصب Strainer قبل از تجهیز برای جلوگیری از ورود ذرات بزرگتر توصیه میشود.
بنابراین ارزش واقعی Y Strainer زمانی مشخص میشود که گرید متریال، اندازه Screen، سایز، نوع رزوه و شرایط کاری آن متناسب با خط انتخاب شده باشند؛ نه اینکه صرفاً یک صافی با سایز مشابه لوله نصب شود.
تفاوت صافی دندهای استیل 304 و 316 چیست؟
مهمترین تفاوت میان صافی استیل 304 و صافی استیل 316 به ترکیب آلیاژی و در نتیجه مقاومت آنها در برابر انواع مختلف خوردگی برمیگردد. هر دو گرید از خانواده فولادهای زنگنزن آستنیتی هستند و در بسیاری از خطوط صنعتی قابل استفادهاند، اما شرایط محیطی و نوع سیال میتواند انتخاب مناسب را تغییر دهد.
استیل 304 یک گرید پرکاربرد با حدود 18 درصد کروم و 8 درصد نیکل است و برای طیف گستردهای از کاربردهای عمومی مقاومت خوردگی مناسبی دارد. در مقابل، 316 علاوه بر کروم و نیکل دارای مولیبدن نیز هست؛ Outokumpu برای 316 مقدار حدود 2.1 درصد مولیبدن را در ترکیب نمونه این گرید اعلام میکند. وجود مولیبدن یکی از دلایلی است که 316 در بسیاری از محیطهای خورندهتر عملکرد بهتری از 304 نشان میدهد.
مقایسه سریع صافی استیل 304 و 316
| معیار | صافی استیل 304 | صافی استیل 316 |
|---|---|---|
| خانواده متریال | استنلس استیل آستنیتی | استنلس استیل آستنیتی |
| مقاومت خوردگی عمومی | خوب | خوب تا بالاتر در بسیاری از محیطها |
| مولیبدن | معمولاً ندارد | دارد |
| مقاومت در برابر کلراید | محدودتر | معمولاً بهتر |
| کاربرد عمومی صنعتی | بسیار متداول | متداول |
| محیط خورندهتر | نیازمند بررسی دقیقتر | اغلب گزینه مناسبتری برای بررسی |
| قیمت | معمولاً اقتصادیتر | معمولاً بالاتر |
| انتخاب نهایی | بر اساس سیال و محیط | بر اساس سیال و محیط |
این جدول یک راهنمای اولیه است؛ انتخاب متریال نباید فقط بر اساس نام 304 یا 316 انجام شود.
صافی استیل 304 چه زمانی انتخاب مناسبی است؟
استیل 304 برای بسیاری از سرویسهای عمومی که محیط بهشدت خورنده نیست، گزینه رایجی است. این گرید به دلیل مقاومت خوردگی مناسب، قابلیت ساخت خوب و دسترسی گسترده در تجهیزات مختلف صنعتی استفاده میشود. Outokumpu نیز 304 را یک استنلس استیل عمومی با مقاومت خوردگی مناسب برای طیف وسیعی از کاربردها معرفی میکند.
در یک Y Strainer، استفاده از 304 زمانی قابل بررسی است که شرایط خط از نظر سیال، دما و مواد خورنده در محدوده قابل قبول این گرید باشد.
نمونههایی از شرایطی که 304 میتواند برای بررسی اولیه مناسب باشد شامل خطوط آب صنعتی با شرایط کنترلشده، هوای فشرده، بعضی سرویسهای عمومی فرایندی و محیطهایی است که غلظت کلراید یا مواد خورنده بالا نیست.
بااینحال حتی در این کاربردها نیز متریال نهایی باید با مشخصات واقعی سیال و دیتاشیت سازنده تطبیق داده شود.
صافی استیل 316 چه زمانی انتخاب مناسبتری است؟
در محیطهایی که خوردگی شدیدتر است یا حضور کلراید اهمیت دارد، 316 معمولاً گزینه مناسبتری نسبت به 304 برای بررسی است. Nickel Institute توضیح میدهد که افزودن مولیبدن در 316 باعث افزایش مقاومت آن نسبت به 304 در برابر کلرایدها و برخی محیطهای اسیدی احیاکننده میشود.
به همین دلیل صافی دندهای 316 میتواند در پروژههایی که با شرایطی مانند آب دارای کلراید بیشتر، محیطهای فرایندی خورندهتر یا تماس با بعضی مواد شیمیایی مواجهاند، اولویت بالاتری برای بررسی داشته باشد.
اما این نتیجه به معنی مصونیت 316 در برابر خوردگی نیست. حتی 316L نیز در محیطهای حاوی کلراید میتواند دچار Pitting، Crevice Corrosion یا Stress Corrosion Cracking شود؛ ریسک خوردگی با افزایش کلراید، دما و تنش میتواند بیشتر شود.
آیا استیل 316 همیشه از 304 بهتر است؟
خیر. این یکی از اشتباهات متداول در انتخاب تجهیزات استنلس استیل است.
316 در بسیاری از محیطها مقاومت خوردگی بیشتری دارد، اما این یک قانون مطلق نیست. Nickel Institute صراحتاً اشاره میکند که 316L در اغلب موارد حداقل به اندازه 304L مقاوم است، اما در برخی محیطها مانند بعضی اسیدهای بسیار اکسیدکننده، 304L میتواند عملکرد بهتری داشته باشد.
بنابراین عبارت:
«316 همیشه بهتر از 304 است»
از نظر مهندسی دقیق نیست.
سؤال صحیح این است:
کدام گرید با نوع سیال، غلظت مواد خورنده، دما و شرایط واقعی خط سازگارتر است؟
تأثیر کلراید در انتخاب صافی 304 یا 316
وجود یون کلراید یکی از عواملی است که هنگام انتخاب استنلس استیل باید جدی گرفته شود. کلراید میتواند زمینه ایجاد خوردگی موضعی مانند Pitting را فراهم کند و این مسئله با افزایش دما میتواند تشدید شود. Swagelok نیز توضیح میدهد که 316L معمولاً نسبت به 304L عملکرد بهتری در محیطهای حاوی کلراید دارد، ولی حتی 316L نیز محدودیت دارد.
بنابراین در محیطهایی مانند آب شور، بعضی آبهای فرایندی یا سیستمهایی که غلظت کلراید قابل توجه است، انتخاب صرف بین 304 و 316 ممکن است کافی نباشد و در شرایط شدیدتر حتی گریدهای مقاومتر مانند Duplex یا آلیاژهای بالاتر نیز ممکن است نیاز به بررسی داشته باشند. Nickel Institute نیز برای شرایطی که مقاومت 316 در برابر Pitting کافی نیست، استفاده از خانوادههای مقاومتر را مطرح میکند.
برای آب، صافی 304 بهتر است یا 316؟
اگر منظور فقط «آب» باشد، هنوز اطلاعات کافی برای انتخاب وجود ندارد. کیفیت آب اهمیت زیادی دارد.
باید مشخص شود:
- میزان کلراید چقدر است؟
- دمای آب چقدر است؟
- pH در چه محدودهای قرار دارد؟
- آیا مواد شیمیایی دیگری در آب وجود دارد؟
- صافی در محیط داخلی نصب میشود یا محیط خورنده خارجی؟
- عمر مورد انتظار تجهیز چقدر است؟
برای آبهای معمولی و شرایط کمخورنده، 304 میتواند گزینه اقتصادیتری برای بررسی باشد. با افزایش شدت محیط خورنده یا حضور کلراید، 316 معمولاً مزیت بیشتری پیدا میکند.
برای صنایع غذایی 304 بهتر است یا 316؟
هر دو گرید در تجهیزات صنایع غذایی کاربرد دارند، اما انتخاب آنها به ماده در تماس، فرایند شستوشو، مواد شوینده، دما و الزامات بهداشتی سیستم بستگی دارد.
بنابراین نباید صرفاً به دلیل عبارت «صنایع غذایی» 304 یا 316 را بهصورت پیشفرض انتخاب کرد. اگر مواد خورندهتر، نمک، کلراید یا شویندههای خاص وجود داشته باشند، انتخاب متریال باید دقیقتر انجام شود.
برای مواد شیمیایی کدام گرید مناسبتر است؟
در خطوط مواد شیمیایی نمیتوان یک پاسخ عمومی داد.
واژه «مواد شیمیایی» میتواند صدها سیال با رفتار خوردگی کاملاً متفاوت را شامل شود. حتی 316 نیز در برابر تمام اسیدها و مواد شیمیایی مقاوم نیست. انتخاب باید بر اساس نام دقیق ماده، غلظت، دما، فشار و شرایط فرایند انجام شود. منابع Nickel Institute نیز نشان میدهند که عملکرد 304 و 316 با نوع محیط شیمیایی تغییر میکند.
در چنین سرویسهایی، جدول Compatibility سازنده یا بررسی مهندسی مواد باید مبنای انتخاب باشد.
آیا فقط جنس بدنه صافی اهمیت دارد؟
خیر. یکی از اشتباهات رایج این است که فقط عبارت SS304 یا SS316 روی بدنه بررسی شود.
در یک Y Strainer اجزای دیگری نیز با سیال یا فشار در ارتباط هستند، از جمله Screen، Cap، Gasket و اجزای آببندی. اگر بدنه 316 باشد اما Screen یا Gasket با شرایط سیال سازگار نباشد، صرفاً گرید بدنه نمیتواند عملکرد کل تجهیز را تضمین کند.
هنگام استعلام بهتر است مشخصات متریال بخشهای اصلی محصول بررسی شود، بهویژه در سرویسهای خورنده یا حساس.
برای آشنایی بیشتر با ساختار و خانوادههای مختلف استنلس استیل میتوانید مقاله فولاد ضد زنگ را نیز مطالعه کنید.
انتخاب سریع بین صافی استیل 304 و 316
اگر شرایط خط عمومی و کمخورنده است و 304 از نظر سازگاری شیمیایی پاسخگوست، انتخاب 304 میتواند از نظر اقتصادی منطقی باشد.
اگر محیط خورندهتر، دارای کلراید یا نیازمند مقاومت خوردگی بیشتر است، 316 معمولاً گزینه مناسبتری برای بررسی خواهد بود.
اما اگر محیط بسیار خورنده است، نباید فرض کرد 316 حتماً کافی است؛ در چنین شرایطی باید Compatibility متریال و در صورت نیاز گریدهای مقاومتر بررسی شوند.
پس انتخاب درست صافی استیل را میتوان در یک اصل خلاصه کرد:
304 یا 316 را بر اساس شرایط واقعی سیال انتخاب کنید، نه صرفاً بر اساس این تصور که عدد بزرگتر همیشه متریال بهتری است.
Mesh صافی چیست و چه تفاوتی با Perforation دارد؟
در انتخاب صافی دندهای استیل، یکی از مشخصات مهم نوع و اندازه Screen است. Screen صافی میتواند از ورق سوراخدار یا از توری سیمی ساخته شود و هرکدام برای محدوده متفاوتی از اندازه ذرات مناسب هستند.
بهطور کلی دو ساختار رایج وجود دارد:
- Perforated Screen: ورق فلزی دارای سوراخهای مشخص
- Mesh Screen: شبکهای از سیمهای فلزی با منافذ ریزتر
Spirax Sarco نیز این دو نوع را بهعنوان ساختارهای اصلی Screen در Strainer معرفی میکند. در Screenهای سوراخدار، سوراخها روی ورق ایجاد میشوند و برای جداسازی ذرات درشتتر مناسباند؛ در Mesh Screen میتوان منافذ بسیار کوچکتری ایجاد کرد و ذرات ریزتری را متوقف کرد.
Perforated Screen چیست؟
در این نوع Screen، تعداد زیادی سوراخ روی یک ورق فلزی ایجاد میشود و سپس ورق به شکل استوانه یا فرم مورد نیاز صافی درمیآید.
Perforation معمولاً با قطر سوراخ مشخص میشود؛ برای مثال:
- 0.8 میلیمتر
- 1 میلیمتر
- 1.5 میلیمتر
- 3 میلیمتر
اعداد دقیق به طراحی سازنده بستگی دارند.
Spirax Sarco در توضیح Strainerهای صنعتی خود، محدوده معمول سوراخهای Screenهای Perforated را حدود 0.8 تا 3.2 میلیمتر ذکر میکند. این نوع Screen بیشتر برای گرفتن رسوب، زنگ، براده و Debris عمومی خط مناسب است.
Mesh Screen چیست؟
Mesh Screen از سیمهای فلزی بافتهشده تشکیل میشود. این سیمها شبکهای از منافذ منظم ایجاد میکنند که میتوانند بسیار ریزتر از سوراخهای یک Perforated Screen باشند.
اصطلاح Mesh معمولاً به تعداد منافذ در یک اینچ خطی از توری اشاره دارد. بنابراین با افزایش عدد Mesh، اندازه منافذ معمولاً کوچکتر میشود؛ البته قطر سیم نیز در اندازه واقعی Opening نقش دارد. Spirax Sarco نیز Mesh را بر اساس تعداد Opening در هر اینچ خطی تعریف میکند.
به همین دلیل نمیتوان تنها از روی عدد Mesh، اندازه دقیق ذره قابل عبور را محاسبه کرد و باید مشخصات سازنده شامل Mesh Opening و Wire Diameter نیز بررسی شود.
نمونهای از تفاوت اندازه Mesh
برای درک بهتر، جدول زیر نمونههایی از اطلاعات Screenهای صنعتی Eaton را نشان میدهد:
| Mesh | اندازه تقریبی Opening |
|---|---|
| 20 Mesh | 864 میکرون |
| 40 Mesh | 381 میکرون |
| 60 Mesh | 234 میکرون |
| 80 Mesh | 165 میکرون |
| 100 Mesh | 140 میکرون |
| 200 Mesh | 74 میکرون |
| 325 Mesh | 43 میکرون |
| 400 Mesh | 38 میکرون |
این اعداد مربوط به یک خانواده Screen مشخص هستند و نباید بهعنوان مقدار ثابت برای تمام توریهای بازار در نظر گرفته شوند؛ چون قطر سیم و ساختار Mesh میتواند متفاوت باشد. Eaton نیز برای Screenهای صنعتی خود Meshهای 20 تا 400 و Openingهای مختلف ارائه میکند.
آیا Mesh بالاتر همیشه بهتر است؟
خیر. انتخاب ریزترین توری یکی از اشتباهات رایج در خرید صافی است.
هرچه Opening کوچکتر شود، ذرات ریزتری متوقف میشوند؛ اما همزمان ممکن است:
- مقاومت بیشتری در مسیر جریان ایجاد شود؛
- افت فشار افزایش یابد؛
- Screen سریعتر مسدود شود؛
- تعداد دفعات تمیزکاری بیشتر شود؛
- ظرفیت عبور جریان کاهش پیدا کند.
Spirax Sarco توضیح میدهد که Free Area بیشتر و Screen درشتتر معمولاً ظرفیت جریان بالاتر و افت فشار کمتری ایجاد میکند. از طرف دیگر با کاهش Free Area، مقاومت جریان بیشتر میشود.
بنابراین هدف انتخاب Screen این نیست که تا حد ممکن ریز باشد؛ بلکه باید بهاندازهای ریز باشد که از تجهیز پاییندست محافظت کند، بدون اینکه افت فشار غیرضروری ایجاد کند.
Free Area در صافی چیست؟
Free Area به نسبت مجموع سطح باز منافذ Screen به کل سطح آن گفته میشود و معمولاً بهصورت درصد بیان میشود.
برای مثال دو Screen ممکن است اندازه سوراخ مشابهی داشته باشند، اما به دلیل تفاوت در تعداد سوراخها یا قطر سیم، Free Area متفاوتی داشته باشند.
این پارامتر روی چند موضوع اثر مستقیم دارد:
- ظرفیت عبور جریان
- افت فشار
- سرعت عبور سیال از Screen
- سرعت گرفتگی
- فاصله زمانی بین سرویسها
Eaton نیز در جدولهای Screen خود علاوه بر Mesh و اندازه سوراخ، درصد Open Area را بهصورت مستقل اعلام میکند.
Straining Area چیست و چرا اهمیت دارد؟
Straining Area سطحی از Screen است که برای گرفتن ذرات در اختیار جریان قرار دارد.
هرچه این سطح بزرگتر باشد، ذرات روی مساحت بیشتری توزیع میشوند و معمولاً زمان بیشتری طول میکشد تا Screen دچار گرفتگی قابل توجه شود.
Spirax Sarco نیز اشاره میکند که افزایش Screening Area میتواند دفعات مورد نیاز برای Blowdown یا تمیزکاری Screen را کاهش دهد.
بنابراین در مقایسه دو Y Strainer تنها به قطر اتصال و Mesh توجه نکنید؛ نسبت سطح Screen به سطح مقطع لوله نیز میتواند روی عملکرد واقعی صافی تأثیر داشته باشد.
تأثیر Mesh بر افت فشار صافی
هر Y Strainer حتی در حالت تمیز نیز مقداری افت فشار ایجاد میکند، زیرا Screen در مسیر جریان قرار دارد.
مقدار این افت فشار به عوامل متعددی وابسته است:
- سایز صافی
- دبی
- نوع سیال
- ویسکوزیته
- اندازه Mesh یا Perforation
- Free Area
- سطح Screen
- میزان گرفتگی
- طراحی داخلی بدنه
در Y Strainer تمیز و درست سایزبندیشده، افت فشار میتواند کم باشد؛ اما با تجمع ذرات روی Screen، مقاومت افزایش پیدا میکند و اختلاف فشار دو طرف صافی بیشتر میشود. Spirax Sarco نیز توضیح میدهد که افت فشار باید بر اساس ظرفیت جریان یا Kv/Kvs همان صافی بررسی شود و در سیستمهای آب پمپاژشده یا سیالات ویسکوز میتواند قابل توجه باشد.
چگونه Mesh مناسب Y Strainer را انتخاب کنیم؟
برای انتخاب Screen باید ابتدا مشخص کنید کوچکترین ذرهای که میتواند بدون آسیب از تجهیز پاییندست عبور کند چقدر است.
سپس چند عامل دیگر بررسی شوند:
اندازه ذرات موجود در خط
اگر هدف فقط گرفتن زنگ، Scale یا ذرات درشت ناشی از نصب و تعمیرات است، ممکن است Perforated Screen کافی باشد.
اگر تجهیزات پاییندست نسبت به ذرات کوچکتر حساس باشند، Mesh Screen میتواند مناسبتر باشد.
حساسیت تجهیز پاییندست
برای تجهیزاتی مانند شیرهای کنترلی، نازلهای کوچک یا بعضی تجهیزات اندازهگیری، نیاز به Screen ریزتر میتواند بیشتر باشد.
برای نمونه، Spirax Sarco در یکی از دستورالعملهای نصب Flowmeter استفاده از 100 Mesh Stainless Steel Screen را برای جلوگیری از رسیدن Dirt و Scale به Transducer توصیه میکند؛ این عدد مربوط به همان کاربرد خاص است و نباید به تمام خطوط تعمیم داده شود.
میزان آلودگی خط
در خطی با حجم زیاد ذرات، استفاده از Screen بسیار ریز میتواند باعث گرفتگی سریع شود. در چنین شرایطی ممکن است Screen درشتتر، Strainer بزرگتر یا طراحی با ظرفیت نگهداری آلودگی بیشتر مناسبتر باشد.
دبی مورد نیاز
Screen باید بتواند دبی طراحی را بدون ایجاد افت فشار غیرقابل قبول عبور دهد.
ویسکوزیته سیال
در سیالات غلیظتر، عبور از Mesh ریز دشوارتر است و افت فشار اهمیت بیشتری پیدا میکند. Eaton نیز برای سرویسهای با ویسکوزیته زیاد یا بار جامد بالا، استفاده از Screenهای Heavy-Duty را مطرح میکند.
مثال ساده انتخاب Screen
فرض کنید در یک خط آب، تجهیز پاییندست میتواند ذرات بالاتر از حدود 500 میکرون را تحمل نکند.
در این حالت ممکن است یک Screen در محدوده تقریبی 40 Mesh برای بررسی اولیه مطرح شود، چون در یکی از جداول صنعتی Eaton، Opening مدل 40 Mesh حدود 381 میکرون است. اما انتخاب نهایی باید با دیتاشیت همان Strainer انجام شود؛ چون 40 Mesh در همه سازندگان الزاماً Opening دقیقاً یکسانی ندارد.
اگر همین خط دارای مقدار زیادی رسوب باشد، ممکن است Screen ریز به سرعت مسدود شود. در نتیجه باید بین کیفیت جداسازی، افت فشار و دفعات سرویس تعادل ایجاد شود.
Mesh یا Perforation؛ کدام بهتر است؟
هیچکدام بهصورت مطلق بهتر نیستند.
Perforated Screen بیشتر زمانی مناسب است که:
- ذرات درشتتر هدف باشند؛
- گرفتگی کمتر اهمیت داشته باشد؛
- مقاومت مکانیکی Screen اهمیت زیادی داشته باشد.
Mesh Screen بیشتر زمانی بررسی میشود که:
- جداسازی ذرات ریزتر مورد نیاز باشد؛
- تجهیزات پاییندست حساستر باشند؛
- افت فشار و دفعات سرویس قابل کنترل باشند.
در بسیاری از طراحیها Mesh روی یک Perforated Screen نصب میشود تا ورق سوراخدار نقش پشتیبان مکانیکی توری ریز را داشته باشد.
هنگام سفارش توری صافی چه اطلاعاتی باید اعلام شود؟
بهجای گفتن صرفاً «توری ریز» یا «توری درشت»، بهتر است حداقل این موارد مشخص شوند:
- Mesh مورد نیاز
- اندازه Opening در صورت مشخص بودن
- Perforation در صورت استفاده از ورق سوراخدار
- جنس Screen
- دبی
- نوع سیال
- میزان تقریبی آلودگی
- حساسیت تجهیز پاییندست
به این ترتیب صافی بر اساس عملکرد واقعی خط انتخاب میشود، نه فقط بر اساس سایز اتصال.
کاربردهای صافی دندهای استیل
صافی دندهای استیل زمانی در خط استفاده میشود که وجود ذرات جامد، رسوب، زنگ، براده یا سایر آلودگیها بتواند به تجهیزات پاییندست آسیب بزند یا عملکرد آنها را مختل کند.
Y Strainer در واقع یک تجهیز محافظتی در سیستم پایپینگ است و بسته به جنس بدنه، Screen، فشار و دمای مجاز میتواند در سرویسهای مختلف استفاده شود.
از کاربردهای رایج آن میتوان به موارد زیر اشاره کرد:
- خطوط آب صنعتی
- خطوط بخار و کندانس
- هوای فشرده و بعضی سرویسهای گازی
- خطوط فرایندی کارخانهها
- ورودی برخی تجهیزات حساس
- قبل از شیرهای کنترلی
- قبل از تجهیزات اندازهگیری
- سیستمهای تأسیساتی
- خطوط صنایع غذایی و شیمیایی، در صورت سازگاری متریال
- خطوطی که احتمال ورود Scale، زنگ یا Debris به تجهیزات وجود دارد
انتخاب استیل 304 یا 316 برای این کاربردها باید جداگانه و بر اساس نوع سیال، شرایط خوردگی و دمای سیستم انجام شود.
صافی Y در کجای خط نصب میشود؟
قاعده کلی این است که Strainer قبل از تجهیزی نصب شود که قرار است در برابر ورود ذرات محافظت شود.
برای مثال اگر ذرات جامد بتوانند به یک شیر کنترلی، Flowmeter یا تجهیز حساس آسیب بزنند، Y Strainer در قسمت Upstream آن تجهیز قرار میگیرد.
Spirax Sarco نیز در دستورالعملهای نصب تجهیزات اندازهگیری، استفاده از Strainer در بالادست تجهیز را برای جلوگیری از رسیدن Dirt و Scale به اجزای حساس توصیه میکند.
اما محل دقیق نصب باید علاوه بر حفاظت تجهیزات، امکان دسترسی برای بازکردن Cap، خارجکردن Screen و انجام تعمیرات را نیز فراهم کند.
آیا صافی باید قبل از پمپ نصب شود؟
این سؤال پاسخ یکسانی برای تمام سیستمها ندارد.
در بعضی سیستمها Strainer در سمت مکش پمپ برای جلوگیری از ورود اجسام خارجی به پمپ استفاده میشود؛ اما نصب هر صافی در Suction Line به معنی طراحی صحیح نیست.
Y Strainer در مسیر مکش باعث ایجاد افت فشار میشود و با کثیفشدن Screen این افت فشار افزایش پیدا میکند. در پمپهای حساس به NPSH، این موضوع میتواند شرایط مکش را نامناسبتر کند.
حتی Grundfos در بعضی کاربردهای پمپاژ خود صراحتاً هشدار میدهد که نصب Strainer یا Filter در مسیر مکش میتواند NPSHA موجود را کاهش دهد.
بنابراین:
صافی را نباید صرفاً با این منطق که «قبل از هر پمپ باید Y Strainer نصب شود» انتخاب کرد.
در خطوط مکش پمپ باید موارد زیر بررسی شوند:
- NPSH Available
- افت فشار صافی در حالت تمیز
- افت فشار در حالت کثیف
- دبی طراحی
- اندازه Screen
- میزان آلودگی سیال
- دستورالعمل سازنده پمپ
- احتمال کاویتاسیون
در بعضی سیستمها ممکن است طراحی دیگری مانند Suction Strainer، Suction Diffuser یا روش حفاظت متفاوت مناسبتر باشد.
نصب صافی قبل از شیر کنترلی
وجود ذرات جامد میتواند روی اجزای داخلی بعضی شیرهای کنترلی اثر بگذارد؛ به همین دلیل در سیستمهایی که احتمال ورود Debris وجود دارد، نصب Strainer در Upstream شیر قابل بررسی است.
اما Screen نباید صرفاً به دلیل حساس بودن تجهیز بیش از حد ریز انتخاب شود. اگر Screen خیلی سریع مسدود شود، افزایش افت فشار میتواند عملکرد کل سیستم را تحت تأثیر قرار دهد.
پس در این کاربرد باید بین دو نیاز تعادل ایجاد شود:
حفاظت از Control Valve
و
حفظ ظرفیت مناسب جریان
صافی قبل از تجهیزات اندازهگیری
بعضی تجهیزات اندازهگیری نسبت به ذرات موجود در جریان حساساند.
برای نمونه، Spirax Sarco در یکی از دستورالعملهای نصب Flowmeter خود استفاده از Stainless Steel Strainer با Screen مشخص را برای محافظت Transducer در برابر Dirt و Scale توصیه میکند. این مثال نشان میدهد که انتخاب Mesh باید بر اساس نیاز همان تجهیز پاییندست انجام شود، نه یک عدد ثابت برای تمام خطوط.
اگر سازنده Flowmeter، Valve یا تجهیز دیگری اندازه Screen مشخصی پیشنهاد کرده باشد، آن مشخصات باید در اولویت قرار گیرد.
جهت صحیح نصب Y Strainer
یکی از نکات مهم در نصب صافی، جهت جریان است.
روی بدنه بسیاری از Strainerها یک فلش وجود دارد که جهت صحیح Flow را مشخص میکند. صافی باید در همان جهت نصب شود.
در دیتاشیت Stainless Steel Y Strainer مدل Fig 36 نیز Spirax Sarco تأکید میکند که Strainer باید مطابق جهت جریان نصب شود.
نصب برعکس میتواند عملکرد صحیح Screen و نحوه تجمع ذرات را مختل کند.
جهت نصب صافی در خطوط مایع
در خطوط افقی حاوی مایع، شاخه Y یا Pocket معمولاً باید رو به پایین قرار گیرد.
این حالت باعث میشود ذرات جداشده در قسمت پایین Strainer جمع شوند و احتمال برگشت آنها به جریان کاهش پیدا کند.
Spirax Sarco نیز برای سیستمهای مایع توصیه میکند Pocket در جهت عمودی رو به پایین قرار گیرد.
نمای ساده نصب:
خط مایع افقی
جریان → —— Y ↓ —— →
یعنی محفظه Screen به سمت پایین قرار میگیرد.
جهت نصب صافی در خطوط بخار و گاز
در خطوط افقی بخار یا گاز، شرایط متفاوت است.
در این سرویسها توصیه میشود Pocket صافی در صفحه افقی و به سمت کنار خط قرار گیرد، نه اینکه مانند خطوط مایع مستقیم به سمت پایین باشد.
دلیل این کار جلوگیری از جمعشدن مایع و کندانس در Pocket است. جمعشدن آب در خط بخار میتواند مشکلات عملیاتی ایجاد کند.
Spirax Sarco برای Y Strainerهای نصبشده روی خطوط افقی Steam و Gas نیز Pocket افقی را توصیه میکند.
نمای ساده:
خط بخار یا گاز افقی
جریان → —— Y → —— →
یعنی شاخه Y تقریباً به سمت کنار قرار میگیرد.
آیا Y Strainer روی خط عمودی نصب میشود؟
امکان نصب به طراحی محصول و جهت جریان بستگی دارد.
در دستورالعمل برخی Strainerهای Spirax Sarco، نصب روی خط عمودی زمانی مجاز است که جهت جریان رو به پایین باشد.
بنابراین نباید بدون بررسی دیتاشیت همان محصول، Y Strainer را روی هر خط عمودی و در هر جهت نصب کرد.
فضای لازم برای سرویس صافی
یکی از اشتباهات رایج این است که فقط فضای لازم برای خود بدنه Strainer در طراحی در نظر گرفته شود.
در حالی که باید فضای کافی برای:
- بازکردن Cap
- خارجکردن Screen
- تمیزکردن توری
- تعویض Gasket
- نصب Drain یا Blowdown در صورت وجود
- استفاده از ابزار
وجود داشته باشد.
اسناد نصب Spirax Sarco نیز بر قابل دسترس بودن Strainer برای Maintenance تأکید میکنند.
اگر صافی بین دو تجهیز یا نزدیک دیوار نصب شود و امکان خارجکردن Screen وجود نداشته باشد، عملیات ساده تمیزکاری میتواند به یک مشکل تعمیراتی تبدیل شود.
اشتباهات رایج در نصب Y Strainer
نصب خلاف جهت فلش
جهت Flow باید با فلش روی بدنه تطبیق داشته باشد.
نصب Pocket در وضعیت نامناسب
جهت صحیح Pocket در خطوط مایع با بخار و گاز یکسان نیست.
نداشتن فضای تعمیراتی
قبل از نصب باید امکان بازشدن کامل Cap و خارجشدن Screen بررسی شود.
نصب روی مکش پمپ بدون بررسی افت فشار
گرفتگی Screen میتواند افت فشار مکش را افزایش دهد و شرایط NPSH پمپ را تحت تأثیر قرار دهد.
استفاده از Mesh بیش از حد ریز
Screen بسیار ریز ممکن است بدون ایجاد ارزش واقعی، دفعات گرفتگی و افت فشار را افزایش دهد.
نبود برنامه بازرسی
Y Strainer یک تجهیز «نصب و فراموششونده» نیست. Screen باید متناسب با شرایط خط بازرسی و تمیز شود.
خلاصه جهت نصب صافی Y
| نوع خط | وضعیت معمول Pocket |
|---|---|
| مایع در خط افقی | رو به پایین |
| بخار در خط افقی | افقی / به سمت کنار |
| گاز در خط افقی | افقی / به سمت کنار |
| خط عمودی | طبق دیتاشیت؛ در بسیاری از مدلها جریان رو به پایین |
| قبل از تجهیزات حساس | Upstream تجهیز |
| مکش پمپ | فقط پس از بررسی افت فشار و NPSH |
در نتیجه، محل و جهت نصب Y Strainer بخشی از انتخاب فنی آن است. حتی صافی با متریال، سایز و Mesh صحیح نیز اگر در جهت نامناسب نصب شود یا امکان سرویس آن وجود نداشته باشد، نمیتواند عملکرد مطلوبی در خط داشته باشد.
تفاوت صافی دندهای و صافی فلنجی چیست؟
تفاوت اصلی صافی دندهای و فلنجی در روش اتصال آنها به خط لوله است. در مدل دندهای، ورودی و خروجی Y Strainer دارای رزوه هستند و مستقیماً به اتصال رزوهای خط متصل میشوند؛ در مدل فلنجی، اتصال از طریق دو فلنج، پیچ و مهره و گسکت انجام میشود.
از نظر عملکرد اصلی تفاوتی وجود ندارد؛ هر دو برای گرفتن ذرات جامد از جریان و محافظت از تجهیزات پاییندست استفاده میشوند. بنابراین انتخاب اتصال دندهای یا فلنجی باید بر اساس سایز خط، استاندارد پایپینگ، فشار و دما، فضای نصب و مشخصات پروژه انجام شود.
برای نمونه، Spirax Sarco در خانواده Stainless Steel Y Strainer خود مدلهای دندهای BSP/NPT را در سایزهای کوچک تا 2 اینچ ارائه میکند، درحالیکه خانوادههای فلنجی همین سازنده در سایزهای بزرگتر نیز تولید میشوند. این یک نمونه از طراحی سازنده است و نباید بهعنوان محدودیت ثابت برای تمام برندها در نظر گرفته شود.
مقایسه صافی دندهای و فلنجی
| معیار | صافی دندهای | صافی فلنجی |
|---|---|---|
| نوع اتصال | رزوهای | فلنج، پیچ و گسکت |
| سایزهای رایج | بیشتر در سایزهای کوچک | دامنه وسیعتر، از جمله سایزهای بزرگ |
| نیاز به جوشکاری در محل اتصال | معمولاً خیر | به نوع فلنج و پایپینگ بستگی دارد |
| بازکردن اتصال خط | با بازکردن رزوه | با بازکردن پیچهای فلنج |
| استاندارد اتصال | NPT، BSP/BSPT و موارد مشابه | ASME، EN و سایر استانداردهای فلنج |
| انتخاب نهایی | بر اساس طراحی سیستم | بر اساس طراحی سیستم |
نوع اتصال بهتنهایی تعیینکننده فشار مجاز صافی نیست. Pressure-Temperature Rating باید از دیتاشیت همان مدل بررسی شود؛ زیرا صافیهای دندهای و فلنجی با ریتینگهای متفاوت تولید میشوند. برای مثال یک خانواده Stainless Steel Strainer دندهای Spirax Sarco در کنار اتصال BSP/NPT، نسخه Socket Weld Class 3000 نیز دارد، درحالیکه خانوادههای دیگر با فلنجهای استاندارد مختلف عرضه میشوند.
برای آشنایی با ساختار اتصال فلنجی نیز میتوانید دسته فلنج استیل 304 و 316 در تجهیز فولاد را بررسی کنید.
صافی دندهای برای چه شرایطی مناسب است؟
Threaded Y Strainer بیشتر زمانی بررسی میشود که خط دارای اتصال رزوهای باشد و سایز و مشخصات پروژه استفاده از این نوع اتصال را مجاز بدانند.
برای مثال Stainless Steel Y Strainer مدل Fig 16L و Fig 16HP در محدوده سایزهای کوچک و با اتصال BSP T Rp یا NPT تولید میشوند.
مزیت عملی مدل دندهای این است که برای اتصال به یک سیستم رزوهای نیاز به مجموعه فلنج، پیچ و گسکت فلنجی ندارد. اما همین سادگی نباید باعث شود نوع رزوه نادیده گرفته شود؛ زیرا دو اتصال با سایز اسمی یکسان الزاماً با یکدیگر سازگار نیستند.
صافی فلنجی چه زمانی بیشتر بررسی میشود؟
مدل فلنجی زمانی کاربرد دارد که سیستم پایپینگ بر مبنای اتصال فلنجی طراحی شده باشد یا سایز و مشخصات خط استفاده از این ساختار را ایجاب کند.
Y Strainerهای فلنجی استنلس استیل نیز در دامنه وسیعی از سایزها و استانداردهای اتصال ساخته میشوند. برای مثال Fig 3616 از Spirax Sarco یک Y Strainer استنلس استیل با بدنه و اتصال فلنجی یکپارچه است.
در زمان خرید مدل فلنجی باید علاوه بر سایز، استاندارد فلنج، Class یا PN، نوع Face و مشخصات متریال با خط تطبیق داده شوند.
NPT، BSP و BSPT در صافی دندهای یعنی چه؟
یکی از مهمترین نکات هنگام سفارش صافی دندهای، تعیین استاندارد رزوه است.
عبارتهایی مانند ½ اینچ یا 1 اینچ فقط سایز اسمی را مشخص میکنند و برای سفارش دقیق کافی نیستند.
سه اصطلاحی که بیشتر با آنها مواجه میشویم عبارتاند از:
| نوع رزوه | ساختار کلی |
|---|---|
| NPT | رزوه مخروطی با استاندارد آمریکایی |
| BSPT | رزوه British Standard مخروطی |
| BSPP | رزوه British Standard موازی |
Swagelok توضیح میدهد که NPT و رزوههای ISO/BSP از نظر هندسه یکسان نیستند؛ زاویه رزوه NPT برابر 60 درجه است، درحالیکه خانواده BSP/ISO دارای زاویه 55 درجه است. تعداد رزوه در اینچ و شکل Crest و Root نیز میتواند متفاوت باشد.
رزوه NPT چیست؟
NPT یا National Pipe Taper یک رزوه مخروطی است. با بستهشدن اتصال، قطر مؤثر رزوه بهتدریج تغییر میکند و دو رزوه مخروطی در یکدیگر درگیر میشوند.
در سیستم NPT معمولاً برای ایجاد اتصال مناسب از روش آببندی مورد تأیید پروژه مانند Thread Sealant استفاده میشود.
صافیهای صنعتی استنلس استیل با اتصال NPT نیز بهصورت استاندارد توسط سازندگان تولید میشوند. برای نمونه Fig 16HP در سایزهای ¼ تا 2 اینچ با اتصال NPT قابل ارائه است.
BSPT چیست؟
BSPT یا British Standard Pipe Taper نیز رزوه مخروطی است، اما هندسه آن با NPT تفاوت دارد.
Parker، NPT/NPTF و BSPT را در گروه رزوههای Tapered قرار میدهد.
به دلیل شباهت ظاهری، ممکن است یک اتصال BSPT و NPT در نگاه اول مشابه به نظر برسند؛ اما این موضوع به معنی سازگاری آنها نیست.
BSPP چیست؟
در BSPP یا British Standard Pipe Parallel قطر رزوه در طول اتصال تقریباً ثابت است و رزوه مخروطی نیست.
Parker نیز BSPP را بهعنوان British Standard Pipe Parallel و BSPT را بهعنوان نوع Taper معرفی میکند.
در اتصالات موازی، آببندی معمولاً فقط با فشردهشدن خود رزوه ایجاد نمیشود و طراحی اتصال میتواند از سطح آببندی، واشر، O-ring یا مکانیزم دیگری استفاده کند. بنابراین باید روش آببندی همان محصول بررسی شود.
آیا NPT و BSPT را میتوان به یکدیگر بست؟
نباید آنها را بهعنوان دو رزوه قابل جایگزینی در نظر گرفت.
ممکن است برخی سایزها در ابتدای اتصال ظاهراً داخل یکدیگر بسته شوند، اما تفاوت در زاویه رزوه، Pitch و هندسه میتواند مانع درگیری صحیح و آببندی مطمئن شود.
Swagelok صراحتاً هشدار میدهد که ISO/BSP Tapered و NPT نباید با یکدیگر مخلوط شوند و راهنمای شناسایی رزوه این شرکت نیز اشاره میکند که BSPT و NPT به دلیل شباهت ظاهری ممکن است بهسادگی با یکدیگر اشتباه شوند.
بنابراین هنگام خرید صافی بهتر است بهجای سفارش:
«صافی استیل یک اینچ»
مشخصات به این شکل اعلام شود:
«Y Strainer استیل 316، سایز 1 اینچ، اتصال NPT»
یا:
«Y Strainer استیل 304، سایز 1 اینچ، اتصال BSPT»
البته گرید، Mesh و Pressure Rating نیز باید به سفارش اضافه شوند.
چطور نوع رزوه صافی موجود را تشخیص دهیم؟
اگر مشخصات روی بدنه یا دیتاشیت موجود نیست، تشخیص فقط با نگاه کردن قابل اعتماد نیست.
برای شناسایی دقیق معمولاً باید قطر رزوه، تعداد دندانه در اینچ یا Pitch و مخروطی یا موازی بودن آن بررسی شود. Swagelok نیز برای شناسایی رزوه توصیه میکند ابتدا Tapered یا Parallel بودن مشخص و سپس قطر و Pitch اندازهگیری شود.
در نتیجه اگر نوع رزوه محصول موجود نامشخص است، بهتر است قبل از سفارش اتصال مقابل یا نصب اجباری، رزوه دقیق شناسایی شود.
برای سفارش صافی دندهای چه مشخصاتی کافی است؟
عبارتهایی مانند «صافی استیل نیم اینچ» اطلاعات کافی برای خرید دقیق ارائه نمیکنند.
یک سفارش فنی بهتر است شامل سایز، گرید استنلس استیل، استاندارد رزوه، Pressure Rating، نوع و اندازه Screen و شرایط سیال باشد.
برای مثال:
صافی Y استیل 316، سایز ¾ اینچ، NPT، با Screen متناسب با ذرات مورد نظر و ریتینگ سازگار با فشار و دمای خط.
به این ترتیب احتمال اشتباه در اتصال، انتخاب متریال یا Screen بهمراتب کمتر میشود.
افت فشار در صافی Y چیست و چرا اهمیت دارد؟
قرارگرفتن Screen در مسیر سیال باعث میشود Y Strainer حتی در حالت تمیز نیز مقداری افت فشار ایجاد کند. این افت فشار بخشی طبیعی از عملکرد صافی است، اما باید در محدوده قابل قبول طراحی سیستم باقی بماند.
میزان افت فشار به عوامل مختلفی بستگی دارد:
- سایز صافی
- دبی عبوری
- نوع و ویسکوزیته سیال
- اندازه Mesh یا Perforation
- سطح باز Screen
- مساحت مؤثر توری
- طراحی داخلی Strainer
- میزان آلودگی و گرفتگی Screen
مهمترین نکته این است که افت فشار صافی ثابت نمیماند. هرچه ذرات بیشتری روی Screen جمع شوند، سطح آزاد عبور جریان کاهش پیدا میکند و اختلاف فشار دو طرف Strainer افزایش مییابد.
بنابراین یک Y Strainer که هنگام نصب عملکرد مناسبی داشته است، در صورت تمیزنشدن میتواند بعد از مدتی به یکی از نقاط محدودکننده جریان تبدیل شود.
افت فشار صافی تمیز و صافی کثیف چه تفاوتی دارد؟
هنگامی که Screen تمیز است، بخش زیادی از سطح آن برای عبور جریان آزاد است.
با تجمع ذرات:
- بخشی از منافذ بسته میشوند؛
- سطح آزاد کاهش پیدا میکند؛
- سرعت عبور جریان از منافذ باقیمانده افزایش مییابد؛
- مقاومت هیدرولیکی بیشتر میشود؛
- اختلاف فشار ورودی و خروجی افزایش پیدا میکند.
در مراحل شدیدتر گرفتگی ممکن است کاهش دبی یا اختلال در عملکرد تجهیزات پاییندست نیز مشاهده شود.
به همین دلیل افت فشار یکی از بهترین شاخصها برای تشخیص وضعیت Screen است.
از کجا بفهمیم صافی نیاز به تمیزکاری دارد؟
نباید برای همه Y Strainerها یک بازه زمانی ثابت مانند «هر ماه» یا «هر سه ماه» تعیین کرد.
نیاز به سرویس به میزان آلودگی واقعی خط بستگی دارد.
نشانههایی که میتوانند نیاز به بررسی Screen را نشان دهند عبارتاند از:
- افزایش اختلاف فشار دو طرف صافی
- کاهش دبی سیستم
- افت فشار غیرعادی در پاییندست
- کاهش عملکرد تجهیز محافظتشده
- تغییر صدای جریان در بعضی شرایط
- رسیدن به دوره PM تعیینشده
- مشکلات مکرر پس از تعمیر یا راهاندازی خط
در سیستمهای مهم، نصب Pressure Gauge یا Differential Pressure Indicator در دو طرف Strainer میتواند تشخیص زمان مناسب سرویس را دقیقتر کند.
آیا برای تمیزکاری صافی عدد ثابتی از اختلاف فشار وجود دارد؟
خیر.
مقدار مجاز Differential Pressure به طراحی Strainer، استحکام Screen، دبی و دستورالعمل سازنده بستگی دارد.
نباید یک عدد عمومی را برای تمام صافیهای استیل، سایزها و Meshها استفاده کرد.
اگر سازنده حد مجاز اختلاف فشار یا زمان سرویس را اعلام کرده باشد، همان مقدار باید مبنای نگهداری قرار گیرد.
هر چند وقت یک بار صافی Y باید تمیز شود؟
فاصله زمانی سرویس میتواند از یک سیستم به سیستم دیگر کاملاً متفاوت باشد.
برای مثال در یک خط تمیز ممکن است Screen مدت طولانی بدون گرفتگی قابل توجه کار کند، در حالی که در خطی که پس از عملیات تعمیر، جوشکاری یا نصب جدید راهاندازی شده است مقدار زیادی Scale، براده و Debris در مدت کوتاهی وارد صافی شود.
بنابراین در شروع بهرهبرداری یک خط جدید، معمولاً بازرسیهای اولیه با فاصله کوتاهتر منطقی است. پس از مشخصشدن نرخ واقعی آلودگی میتوان برنامه PM مناسبتری تعریف کرد.
نحوه تمیزکردن صافی دندهای استیل
روش دقیق سرویس باید مطابق دستور سازنده انجام شود، اما روند عمومی شامل مراحل زیر است.
1. ایزولهکردن Strainer
قبل از بازکردن Cap باید جریان ورودی و خروجی بهطور ایمن قطع شود.
در خطوط صنعتی این کار معمولاً با شیرهای Isolation انجام میشود. برای مشاهده انواع تجهیزات قطع و وصل مورد استفاده در پایپینگ میتوانید دسته شیرآلات صنعتی تجهیز فولاد را بررسی کنید.
2. حذف فشار داخل صافی
بازکردن Cap در حالی که Strainer تحت فشار است خطرناک است.
قبل از بازکردن باید اطمینان حاصل شود که:
- فشار تخلیه شده است؛
- سیال محبوس وجود ندارد؛
- دمای تجهیز به محدوده ایمن رسیده است.
در خطوط بخار یا سیالات داغ، این مرحله اهمیت بیشتری دارد.
3. بازکردن Cap
پس از ایمنشدن سیستم، Cap مطابق روش سازنده باز میشود.
باید مراقب بود به رزوه، سطح آببندی یا Gasket آسیب وارد نشود.
4. خارجکردن Screen
Screen از داخل بدنه خارج شده و از نظر موارد زیر بررسی میشود:
- میزان گرفتگی
- پارگی
- تغییر شکل
- خوردگی
- ترک یا آسیب مکانیکی
- مسدودشدن منافذ
اگر توری تغییر شکل داده یا آسیب دیده باشد، صرفاً تمیزکردن آن کافی نیست و باید تعویض شود.
5. تمیزکردن Screen
روش تمیزکاری به نوع آلودگی بستگی دارد.
ممکن است از:
- آب
- هوای فشرده با روش کنترلشده
- برس نرم
- محلول تمیزکننده سازگار
استفاده شود.
روش تمیزکاری نباید باعث آسیب به Wire Mesh یا بزرگشدن منافذ شود.
6. بررسی Gasket و آببندی
قبل از مونتاژ مجدد باید وضعیت Gasket یا آببند Cap بررسی شود.
آببندی فرسوده، سختشده یا آسیبدیده میتواند بعد از سرویس باعث نشتی شود.
7. نصب مجدد Screen
Screen باید در موقعیت صحیح خود قرار گیرد. نصب نامناسب میتواند باعث عبور ذرات از کنار Screen یا آسیب به توری شود.
8. بستن Cap
Cap باید مطابق دستور سازنده بسته شود.
اعمال نیروی بیش از حد روی اتصال رزوهای میتواند به رزوه یا بدنه آسیب بزند.
9. بازگرداندن تدریجی سیستم به سرویس
پس از مونتاژ، خط بهصورت کنترلشده تحت فشار قرار میگیرد و محل Cap و اتصالات از نظر نشتی بررسی میشوند.
آیا میتوان Screen صافی را با هوای فشرده تمیز کرد؟
در بعضی شرایط ممکن است، اما باید به جنس و ظرافت Screen توجه کرد.
فشار زیاد و فاصله کم نازل میتواند Wire Mesh ظریف را تغییر شکل دهد یا به آن آسیب بزند.
برای Meshهای ریز بهتر است روش تمیزکاری مورد تأیید سازنده استفاده شود.
چه زمانی Screen باید تعویض شود؟
تمیزکاری زمانی مفید است که ساختار Screen سالم باشد.
در موارد زیر تعویض معمولاً گزینه مناسبتری است:
- پارگی توری
- تغییر شکل شدید
- بازشدن بافت Mesh
- شکستگی یا ترک
- خوردگی قابل توجه
- جداشدن Mesh از Support
- آسیب به Perforated Plate
- بزرگشدن منافذ
یک Screen آسیبدیده ممکن است ظاهراً جریان خوبی عبور دهد، اما دیگر وظیفه اصلی خود یعنی جلوگیری از عبور ذرات را انجام ندهد.
Blowdown در Y Strainer چیست؟
بعضی Y Strainerها روی Cap امکان نصب Drain یا Blowdown Valve دارند.
در این طراحی میتوان بخشی از ذرات جمعشده را بدون بازکردن کامل Strainer از قسمت پایین تخلیه کرد.
این قابلیت میتواند در برخی خطوط دفعات بازکردن Cap را کاهش دهد، اما جایگزین کامل بازرسی Screen نیست. Screen همچنان باید در دورههای مناسب از نظر گرفتگی و سلامت مکانیکی بررسی شود.
آیا افزایش Mesh باعث افزایش دفعات سرویس میشود؟
در بسیاری از شرایط، بله.
Screen با منافذ ریزتر ذرات بیشتری را متوقف میکند و معمولاً سریعتر در معرض گرفتگی قرار میگیرد.
برای مثال اگر یک تجهیز پاییندست فقط به جداسازی ذرات بزرگتر از 500 میکرون نیاز داشته باشد، استفاده بدون دلیل از Screen بسیار ریزتر میتواند:
- افت فشار را افزایش دهد؛
- ظرفیت نگهداری آلودگی را کاهش دهد؛
- دفعات تمیزکاری را بیشتر کند؛
- هزینه نگهداری را افزایش دهد.
بنابراین Mesh باید بر اساس نیاز تجهیز پاییندست انتخاب شود، نه با منطق «هرچه ریزتر بهتر».
چرا Y Strainer بعد از تعمیرات خط زودتر کثیف میشود؟
پس از عملیات ساخت، تعمیر یا تغییرات پایپینگ ممکن است موادی مانند موارد زیر در داخل خط باقی بمانند:
- براده فلزی
- Scale
- ذرات خوردگی
- باقیمانده مواد نصب
- رسوبات جداشده
- آلودگی ناشی از عملیات تعمیر
هنگام راهاندازی، بخشی از این مواد همراه جریان حرکت کرده و در Strainer جمع میشوند.
به همین دلیل پس از Commissioning یا Maintenance گسترده بهتر است وضعیت Screen زودتر از برنامه عادی بررسی شود.
اشتباهات رایج در نگهداری صافی دندهای استیل
تمیزکردن فقط بر اساس تقویم
اگر میزان آلودگی خط متغیر است، تقویم ثابت بهتنهایی کافی نیست. افت فشار و شرایط واقعی سیستم نیز باید بررسی شوند.
بازکردن Cap قبل از حذف فشار
این کار میتواند بسیار خطرناک باشد. خط باید قبل از سرویس کاملاً ایزوله، بدون فشار و در دمای ایمن باشد.
استفاده مجدد از Gasket آسیبدیده
این کار احتمال نشتی بعد از مونتاژ را افزایش میدهد.
تمیزکردن توری آسیبدیده بهجای تعویض
Screen پاره یا تغییرشکلیافته دیگر مشخصات اولیه خود را ندارد.
استفاده از ابزار نامناسب
برس بسیار زبر یا ابزار نوکتیز میتواند Mesh را تخریب کند.
بیتوجهی به علت گرفتگی مکرر
اگر صافی در فاصلههای بسیار کوتاه مسدود میشود، فقط تمیزکردن مکرر آن راهحل نیست.
باید بررسی شود:
- میزان آلودگی خط غیرعادی است؟
- Mesh بیش از حد ریز انتخاب شده؟
- Strainer کوچک است؟
- Straining Area کافی نیست؟
- رسوب یا خوردگی شدیدی در Upstream وجود دارد؟
چگونه برنامه نگهداری Y Strainer را تعیین کنیم؟
یک روش عملی این است که در ابتدای بهرهبرداری:
- Screen در فواصل کوتاهتر بررسی شود؛
- میزان آلودگی ثبت شود؛
- اختلاف فشار تمیز و کثیف مقایسه شود؛
- روند گرفتگی مشخص شود؛
- سپس بازه PM بر اساس داده واقعی خط تنظیم شود.
به این ترتیب برنامه نگهداری بر اساس شرایط واقعی سیستم شکل میگیرد، نه یک عدد عمومی که ممکن است برای خط شما مناسب نباشد.
جمعبندی نگهداری صافی
یک Y Strainer فقط زمانی از تجهیزات پاییندست محافظت میکند که Screen آن سالم و در محدوده قابل قبول گرفتگی باشد.
بنابراین سه اصل اصلی نگهداری عبارتاند از:
کنترل افت فشار، تمیزکاری در زمان مناسب و بررسی سلامت Screen.
نادیدهگرفتن هرکدام میتواند صافی را از یک تجهیز محافظتی به یک محدودکننده جریان تبدیل کند.
راهنمای انتخاب صافی دندهای استیل 304 و 316
برای انتخاب صافی دندهای استیل مناسب، فقط سایز اتصال کافی نیست. یک Y Strainer باید از نظر گرید متریال، نوع رزوه، Screen، فشار، دما و شرایط واقعی سیال با سیستم پایپینگ تطبیق داشته باشد.
در محصولات صنعتی، حتی دو صافی با سایز یکسان میتوانند Screen، اتصال و Pressure-Temperature Rating متفاوتی داشته باشند. برای نمونه، Spirax Sarco در خانواده Stainless Steel Y Strainer خود اتصالهای BSP، NPT و Socket Weld و Screenهای قابل انتخاب مختلف ارائه میکند.
هنگام خرید صافی دندهای استیل چه مشخصاتی را باید بررسی کنیم؟
1. سایز صافی
سایز اسمی Y Strainer باید با طراحی خط تطبیق داشته باشد. انتخاب سایز کوچکتر صرفاً برای کاهش هزینه میتواند سرعت سیال و افت فشار را افزایش دهد.
در مقابل، سایز اتصال بهتنهایی اطلاعات کافی برای سفارش نیست و مشخصات دیگر نیز باید همزمان تعیین شوند.
2. انتخاب استیل 304 یا 316
اگر شرایط خط عمومی و از نظر خوردگی نسبتاً ملایم باشد، 304 میتواند گزینه اقتصادیتری برای بررسی باشد.
در محیطهایی که کلراید یا شرایط خورندهتر مطرح است، 316 معمولاً اولویت بیشتری پیدا میکند؛ اما انتخاب نهایی همچنان باید بر اساس Compatibility واقعی سیال انجام شود.
برای مطالعه بیشتر درباره این دو خانواده متریال میتوانید مقاله فولاد ضد زنگ تجهیز فولاد را بررسی کنید. این صفحه بهصورت مشخص گریدهای 304 و 316 را در خانواده استنلس استیل پوشش میدهد.
3. نوع رزوه
در صافی دندهای باید مشخص شود اتصال مورد نیاز چیست:
- NPT
- BSPT
- BSPP یا نوع دیگری که در طراحی خط تعریف شده است
NPT و BSPT به دلیل شباهت ظاهری ممکن است با یکدیگر اشتباه شوند، اما هندسه آنها یکسان نیست. راهنمای رسمی Swagelok نیز تأکید میکند که تشخیص این دو گاهی بدون اندازهگیری دقیق دشوار است.
بنابراین سفارش «صافی یک اینچ» کافی نیست؛ بهتر است مثلاً گفته شود:
صافی Y استیل 316 سایز 1 اینچ NPT
4. اندازه Screen
Screen باید بر اساس اندازه ذراتی انتخاب شود که لازم است قبل از رسیدن به تجهیزات پاییندست متوقف شوند.
اگر Screen بیش از حد درشت باشد، ممکن است حفاظت کافی ایجاد نکند. اگر بیش از حد ریز باشد، خطر افزایش افت فشار و گرفتگی بیشتر میشود.
برخی Y Strainerهای صنعتی بهصورت استاندارد Screen سوراخدار 0.8 میلیمتری دارند و Screenهای دیگر بهصورت Option ارائه میشوند؛ بنابراین اندازه Screen باید از دیتاشیت همان محصول بررسی شود.
5. جنس Screen
فقط جنس Body را بررسی نکنید.
Screen نیز باید از نظر متریال با سیال سازگار باشد. بسیاری از Strainerهای صنعتی از Screen استنلس استیل استفاده میکنند، اما جنس دقیق آن در هر محصول باید کنترل شود.
6. فشار و دمای کاری
Pressure Rating را نباید بدون درنظرگرفتن دما تفسیر کرد.
حد مجاز فشار و دما به طراحی و متریال همان Y Strainer بستگی دارد و باید از Pressure-Temperature Curve یا دیتاشیت سازنده استخراج شود.
دو صافی با سایز و ظاهر مشابه ممکن است محدودیتهای کاری متفاوتی داشته باشند.
7. نوع سیال
قبل از خرید مشخص کنید Y Strainer برای چه سیالی استفاده میشود:
- آب
- بخار
- کندانس
- هوای فشرده
- گاز
- مواد غذایی
- مواد شیمیایی
- سایر سیالات فرایندی
عبارتهایی مانند «مناسب مواد شیمیایی» بهتنهایی کافی نیستند. در سرویس شیمیایی باید نام ماده، غلظت و دما مشخص باشد.
8. میزان آلودگی خط
اگر حجم آلودگی زیاد باشد، انتخاب Screen بسیار ریز ممکن است باعث سرویسهای مکرر شود.
در چنین شرایطی باید مواردی مانند:
- Straining Area
- ظرفیت Screen
- اندازه منافذ
- دفعات قابل قبول تمیزکاری
بررسی شوند.
9. تجهیز پاییندست
یکی از بهترین روشها برای تعیین Screen این است که ابتدا مشخص شود چه تجهیزی باید محافظت شود.
برای مثال، سازنده یک Flowmeter ممکن است Screen مشخصی را الزام کند. Spirax Sarco برای یکی از کاربردهای Flowmeter خود استفاده از Strainer با Screen استنلس استیل 100 Mesh را توصیه میکند؛ این عدد مخصوص همان کاربرد است و نباید به همه خطوط تعمیم داده شود.
10. امکان تعمیر و تمیزکاری
قبل از خرید و نصب بررسی کنید که:
- Cap قابل دسترس باشد؛
- فضای کافی برای خارجکردن Screen وجود داشته باشد؛
- قطعات یدکی قابل تأمین باشند؛
- در صورت نیاز امکان Blowdown وجود داشته باشد.
سازندگان صنعتی نیز روی دسترسی Strainer برای سرویس دورهای تأکید میکنند.
چکلیست سفارش صافی دندهای استیل
برای استعلام دقیق بهتر است اطلاعات زیر را یکجا اعلام کنید:
| مشخصه | نمونه اطلاعات |
|---|---|
| نوع محصول | Y Strainer دندهای |
| سایز | ½، ¾، 1 اینچ و… |
| گرید بدنه | 304 یا 316 |
| اتصال | NPT / BSPT / BSPP |
| Pressure Rating | مطابق پروژه |
| دمای کاری | °C |
| نوع سیال | آب، بخار، مواد شیمیایی و… |
| Screen | Mesh یا Perforation مورد نیاز |
| جنس Screen | طبق مشخصات فنی |
| تعداد | تعداد مورد نیاز |
| شرایط ویژه | Blowdown، گواهی متریال و… |
هرچه اطلاعات سفارش کاملتر باشد، احتمال انتخاب اشتباه کمتر میشود.
اشتباهات رایج هنگام خرید صافی استیل
انتخاب فقط بر اساس قیمت
دو صافی ظاهراً مشابه ممکن است از نظر متریال، Screen، Rating و کیفیت ساخت کاملاً متفاوت باشند.
قیمت باید بعد از تطبیق مشخصات فنی مقایسه شود.
تصور اینکه 316 برای همه شرایط بهترین است
316 در بسیاری از محیطهای خورنده مزیت دارد، اما برای همه سیالات و دماها انتخاب قطعی نیست.
در بعضی شرایط ممکن است 304 کافی باشد و در شرایط شدیدتر حتی 316 نیز پاسخگو نباشد.
توجه نکردن به نوع رزوه
اتصال 1 اینچ NPT الزاماً با اتصال 1 اینچ BSPT سازگار نیست. تفاوت نوع رزوه یکی از خطاهای رایج هنگام خرید تجهیزات دندهای است.
خرید بدون مشخصکردن Screen
اگر فقط سایز و متریال اعلام شود، ممکن است صافی با Screen نامناسب برای نیاز واقعی خط تحویل شود.
انتخاب ریزترین Mesh
Mesh بالاتر الزاماً انتخاب بهتر نیست. هدف باید محافظت کافی با افت فشار و دفعات سرویس قابل قبول باشد.
نادیده گرفتن Pressure-Temperature Rating
فشار کاری مجاز تجهیز میتواند با تغییر دما تغییر کند. بنابراین یک عدد فشار بدون مشخصات دمایی کافی نیست.
بررسی نکردن Screen و Gasket
حتی اگر Body از استیل 316 ساخته شده باشد، باید متریال Screen و آببندیها نیز با شرایط خط سازگار باشند.
صافی استیل 304 بخریم یا 316؟
برای تصمیم اولیه میتوان از این جدول استفاده کرد:
| شرایط | گزینهای که بیشتر باید بررسی شود |
|---|---|
| سرویس عمومی و کمخورنده | 304 |
| محیط دارای کلراید بیشتر | 316 |
| شرایط خورندهتر | 316 یا گرید بالاتر پس از بررسی |
| مواد شیمیایی | بر اساس Compatibility واقعی |
| بودجه محدود و سرویس مناسب 304 | 304 |
| شرایط نامشخص | ابتدا مشخصات سیال بررسی شود |
پس 316 الزاماً جایگزین خودکار 304 نیست. انتخاب صحیح متریال به شرایط واقعی خط وابسته است.
راهنمای سریع انتخاب Y Strainer
اگر بخواهیم تمام مقاله را به یک روند عملی تبدیل کنیم، ترتیب انتخاب مناسب این است:
- نوع سیال را مشخص کنید.
- فشار و دمای طراحی را تعیین کنید.
- سایز خط را مشخص کنید.
- 304 یا 316 را بر اساس شرایط خوردگی انتخاب کنید.
- استاندارد رزوه را تعیین کنید.
- حساسیت تجهیز پاییندست را بررسی کنید.
- اندازه Screen مورد نیاز را مشخص کنید.
- افت فشار قابل قبول را کنترل کنید.
- امکان تمیزکاری و سرویس را بررسی کنید.
- سپس قیمت و برندهای قابل تأمین را مقایسه کنید.
خرید صافی دندهای استیل
برای استعلام قیمت صافی دندهای استیل 304 یا 316 بهتر است حداقل سایز، نوع رزوه، گرید استیل، نوع سیال، فشار، دما و Screen مورد نیاز را مشخص کنید.
کارشناسان تجهیز فولاد میتوانند بر اساس این اطلاعات، مدل قابل تأمین و مناسبتر برای شرایط پروژه را بررسی کنند.
اگر هنوز بین 304 و 316 مردد هستید، ابتدا شرایط خوردگی و مشخصات سیال را مشخص کنید؛ انتخاب متریال بعد از این مرحله بسیار دقیقتر خواهد بود.
سؤالات متداول درباره صافی دندهای استیل 304 و 316
صافی دندهای استیل چیست؟
صافی دندهای استیل یا Stainless Steel Y Strainer تجهیزی است که در مسیر لوله نصب میشود تا ذرات جامد، رسوب، زنگ و آلودگیهای بزرگتر از منافذ Screen را از جریان جدا کند و از تجهیزات پاییندست محافظت شود.
تفاوت صافی استیل 304 و 316 چیست؟
تفاوت اصلی به ترکیب آلیاژی و مقاومت خوردگی مربوط میشود. استیل 316 به دلیل وجود مولیبدن معمولاً در بسیاری از محیطهای حاوی کلراید و شرایط خورندهتر مقاومت بهتری نسبت به 304 دارد. بااینحال 316 برای تمام سیالات و شرایط بهصورت مطلق بهتر نیست و انتخاب باید بر اساس نوع سیال، غلظت مواد خورنده و دما انجام شود.
برای آشنایی بیشتر با این متریالها میتوانید مطلب فولاد ضد زنگ را نیز مطالعه کنید.
برای آب صافی 304 بهتر است یا 316؟
برای آبهای معمولی و شرایط کمخورنده، 304 میتواند گزینه مناسبی برای بررسی باشد. اگر آب دارای کلراید بالاتر، شوری یا شرایط خورندهتر باشد، 316 معمولاً گزینه مناسبتری برای بررسی است.
کیفیت آب، دما و شرایط محیط نصب باید پیش از انتخاب نهایی مشخص شوند.
Mesh صافی یعنی چه؟
Mesh مشخصهای برای توری سیمی Screen است و به ساختار و تعداد منافذ توری ارتباط دارد. بهطور کلی با افزایش عدد Mesh، منافذ ریزتر میشوند؛ اما اندازه دقیق Opening به قطر سیم نیز بستگی دارد.
بنابراین فقط عدد Mesh برای تعیین اندازه دقیق ذرات قابل عبور کافی نیست و بهتر است Opening واقعی Screen نیز از دیتاشیت سازنده بررسی شود.
آیا Mesh بالاتر همیشه بهتر است؟
خیر. Screen ریزتر ذرات کوچکتری را متوقف میکند، اما میتواند سریعتر مسدود شود و افت فشار بیشتری ایجاد کند.
انتخاب مناسب باید بین حفاظت از تجهیز پاییندست، افت فشار و دفعات تمیزکاری تعادل ایجاد کند.
تفاوت Mesh و Perforation چیست؟
Perforated Screen از یک ورق فلزی سوراخدار تشکیل میشود و معمولاً برای گرفتن ذرات درشتتر استفاده میشود.
Mesh Screen از سیمهای بافتهشده ساخته میشود و امکان ایجاد منافذ ریزتر را فراهم میکند.
در بعضی Strainerها نیز Mesh روی یک ورق Perforated قرار میگیرد تا توری ریز از نظر مکانیکی پشتیبانی شود.
صافی Y قبل از پمپ نصب میشود یا بعد از پمپ؟
در برخی سیستمها Strainer در مسیر مکش پمپ نصب میشود تا از ورود اجسام خارجی جلوگیری کند؛ اما این کار باید با بررسی افت فشار و NPSH انجام شود.
گرفتگی Screen میتواند افت فشار در مکش را افزایش دهد. بنابراین نمیتوان گفت Y Strainer باید بهصورت پیشفرض قبل از هر پمپ نصب شود.
صافی قبل از شیر کنترلی نصب میشود؟
اگر ذرات موجود در خط بتوانند به اجزای داخلی شیر کنترلی آسیب بزنند، نصب Strainer در Upstream شیر میتواند مناسب باشد.
اندازه Screen باید با حساسیت Control Valve و شرایط جریان تطبیق داشته باشد و نباید بدون دلیل از Mesh بیش از حد ریز استفاده شود.
آیا صافی Y افت فشار ایجاد میکند؟
بله. وجود Screen در مسیر سیال مقداری مقاومت ایجاد میکند.
افت فشار به عواملی مانند:
- دبی
- سایز صافی
- Mesh
- Free Area
- نوع سیال
- میزان گرفتگی Screen
وابسته است.
با کثیفشدن Screen، اختلاف فشار دو طرف صافی افزایش پیدا میکند.
هر چند وقت یک بار توری صافی باید تمیز شود؟
بازه ثابت و یکسانی برای همه سیستمها وجود ندارد. زمان سرویس به میزان آلودگی خط، Mesh، دبی و شرایط بهرهبرداری بستگی دارد.
افزایش اختلاف فشار، کاهش دبی یا رسیدن به دوره PM تعیینشده میتواند نشانه نیاز به بررسی Screen باشد.
آیا صافی دندهای استیل برای بخار مناسب است؟
Y Strainer در سیستمهای بخار کاربرد گستردهای دارد، اما خود محصول باید از نظر متریال، Pressure-Temperature Rating، Gasket و Screen برای فشار و دمای بخار مورد نظر مناسب باشد.
صرفاً استیل بودن بدنه برای تأیید استفاده در بخار کافی نیست.
جهت نصب Y Strainer در خط بخار چگونه است؟
در خط افقی بخار معمولاً Pocket صافی به سمت کنار قرار میگیرد تا کندانس داخل شاخه Y جمع نشود.
جهت نهایی نصب باید با فلش Flow روی بدنه و دستورالعمل سازنده همان محصول تطبیق داده شود.
تفاوت صافی دندهای و فلنجی چیست؟
تفاوت اصلی در نوع اتصال به خط است.
صافی دندهای از اتصال رزوهای استفاده میکند، درحالیکه صافی فلنجی از فلنج، پیچ و گسکت برای اتصال به پایپینگ استفاده میکند.
انتخاب میان این دو به سایز، فشار، دما، استاندارد خط و طراحی سیستم بستگی دارد.
تفاوت NPT و BSP در صافی دندهای چیست؟
NPT و BSP خانوادههای متفاوتی از رزوه لوله هستند و هندسه یکسانی ندارند. NPT دارای زاویه رزوه 60 درجه است، درحالیکه خانواده BSP از زاویه 55 درجه استفاده میکند.
بنابراین فقط یکسان بودن سایز اسمی، مانند 1 اینچ، به معنی سازگاری دو رزوه نیست.
آیا NPT و BSPT را میتوان به هم متصل کرد؟
نباید آنها را بهعنوان دو رزوه قابل جایگزینی در نظر گرفت. ممکن است بعضی سایزها در ابتدای اتصال ظاهراً درگیر شوند، اما اختلاف هندسه میتواند باعث اتصال نامناسب یا نشتی شود.
هنگام سفارش Y Strainer باید نوع رزوه بهطور دقیق مشخص شود.
جنس Screen صافی هم باید 304 یا 316 باشد؟
جنس Screen یکی از مشخصات مهم محصول است و نباید فقط به جنس Body توجه شود.
در سرویسهای خورنده بهتر است متریال Body، Screen، Cap و اجزای آببندی بهصورت جداگانه بررسی شوند تا با شرایط سیال سازگار باشند.
چه زمانی باید Screen صافی تعویض شود؟
اگر توری دچار پارگی، خوردگی شدید، تغییر شکل، بازشدن بافت یا آسیب مکانیکی شده باشد، تمیزکاری کافی نیست و باید Screen تعویض شود.
Screen آسیبدیده ممکن است جریان را عبور دهد، اما دیگر اندازه جداسازی اولیه خود را حفظ نکند.
برای خرید صافی دندهای استیل چه اطلاعاتی لازم است؟
برای استعلام دقیق بهتر است این اطلاعات مشخص باشند:
- سایز
- استیل 304 یا 316
- NPT، BSPT یا BSPP
- فشار کاری یا Rating مورد نیاز
- دمای کاری
- نوع سیال
- Mesh یا Perforation
- تعداد
در سرویسهای تخصصی، مشخصات تجهیز پاییندست و شرایط خوردگی نیز بهتر است اعلام شوند.
صافی استیل 304 ارزانتر است یا 316؟
در شرایط مشابه، تجهیزات ساختهشده از 304 معمولاً قیمت پایینتری از مدل 316 دارند. بااینحال قیمت نهایی به سایز، برند، نوع اتصال، Screen، Rating و شرایط بازار نیز وابسته است.
بهتر است ابتدا گرید مناسب از نظر فنی تعیین و سپس قیمت گزینههای هممشخصات مقایسه شود.